分切是PE膜出厂前的最后一道关键工序,直接决定成品卷的宽度精度、端面整齐度和上机适配性。看似简单的”切一刀”,背后涉及张力控制、刀距校准、卷取张力等一系列参数。本文详解PE膜分切工艺的控制要点。
分切设备与工艺流程
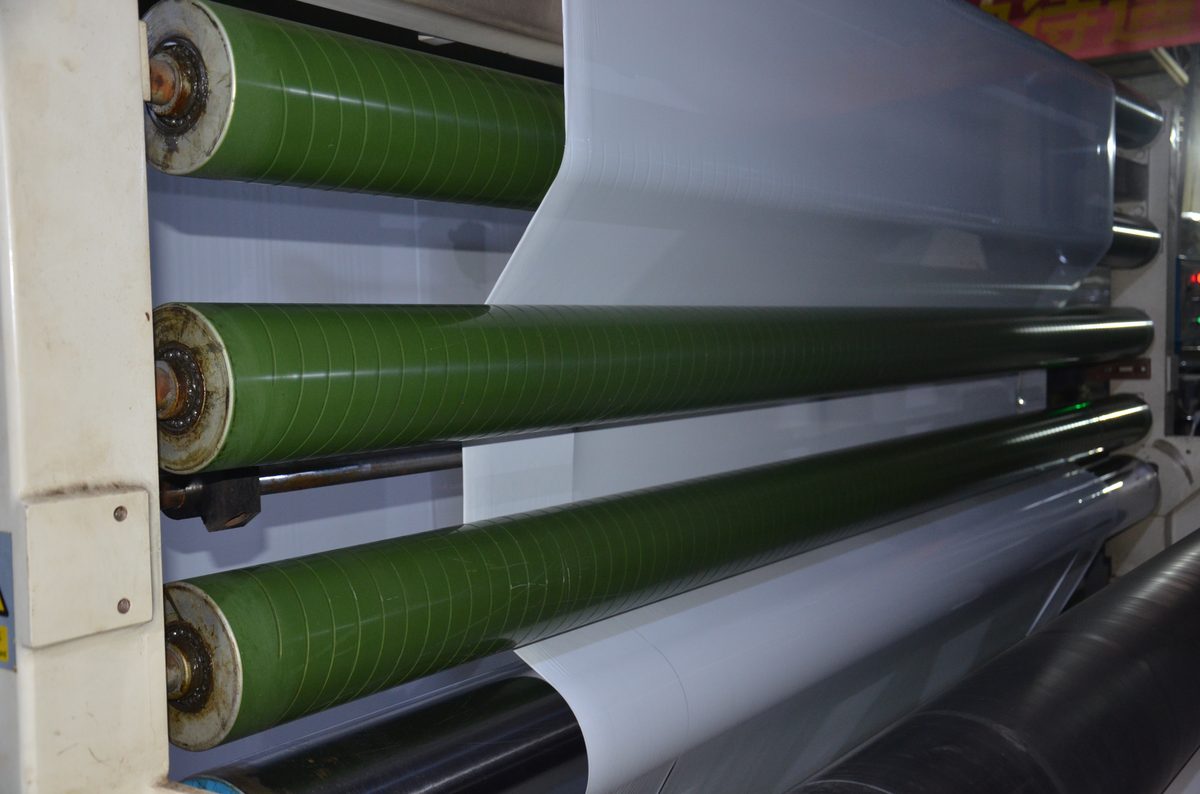
常见分切方式有剪切分切与压切两种。剪切分切适合较厚、较硬的膜材,切口平整;压切适合薄型膜材,效率高。工艺上一般经历放卷、展平、分切、卷取四步,每一步都对最终质量有影响。
宽度精度控制
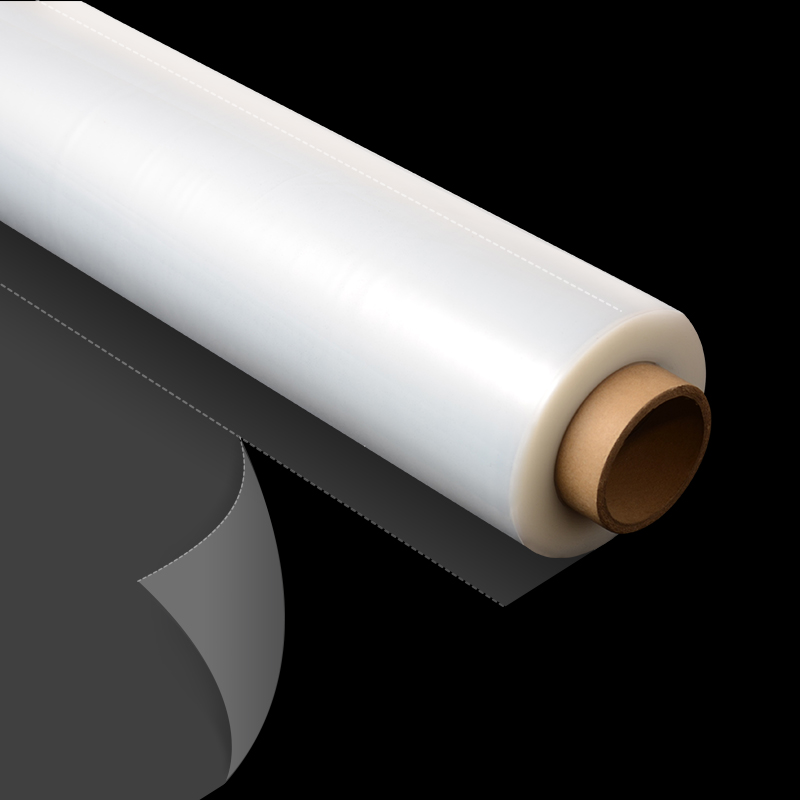
分切宽度的核心是刀距校准。高精度分切机刀距误差可控制在±0.5毫米以内,但实际操作中,膜材在放卷过程中的横向位移、张力波动都会影响实际切宽。因此需要定期用测宽仪校准,并在生产过程中动态监控。
张力与卷取质量控制
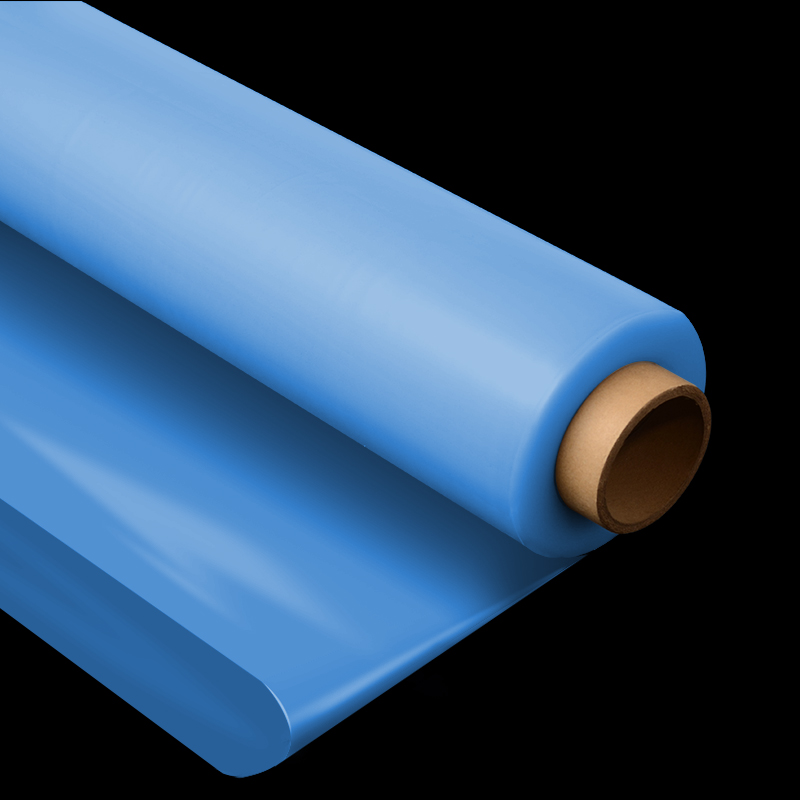
张力过大会导致膜材拉伸变薄、卷芯内卷过紧,张力过小则卷取松垮、端面不齐。现代分切机采用锥度张力控制,随卷径增大逐步调整张力,保证内外层松紧一致。卷取完成后还要检查端面平整度与有无荷叶边、暴筋。
对下游客户的意义
对采购方而言,分切精度直接影响自动化包装设备的上机效率:宽度偏差大会导致封边偏移、跑卷,端面不齐会引发输送卡料。选择分切控制规范的供应商,能显著减少下游停机损耗。
驰力科技拥有规范的分切工艺与严格的出厂检测,支持PE膜多种幅宽与卷径定制。如果您对分切精度或卷材规格有特殊要求,欢迎联系驰力科技获取定制方案。