客户投诉”这卷膜局部偏薄容易破”,是薄膜行业最常见的问题之一。厚度公差控制是PE膜生产的核心难题,影响因素多、检测要求高。本文解析厚度波动的成因与品控手段。
厚度为什么会波动
吹膜过程中,膜泡稳定性、挤出量波动、牵引速度变化、冷却风环均匀性都会影响厚度。横向(TD)偏差多源于膜泡冷却不均与口模间隙偏差,纵向(MD)偏差多源于挤出与牵引速度波动。
检测与反馈
先进产线配置在线测厚仪,实时监测横向厚度分布并自动反馈调整;出厂前抽检多点测厚,确保厚度公差在约定范围内。检测数据应随货提供,帮助客户验证来料质量。
公差对下游的影响
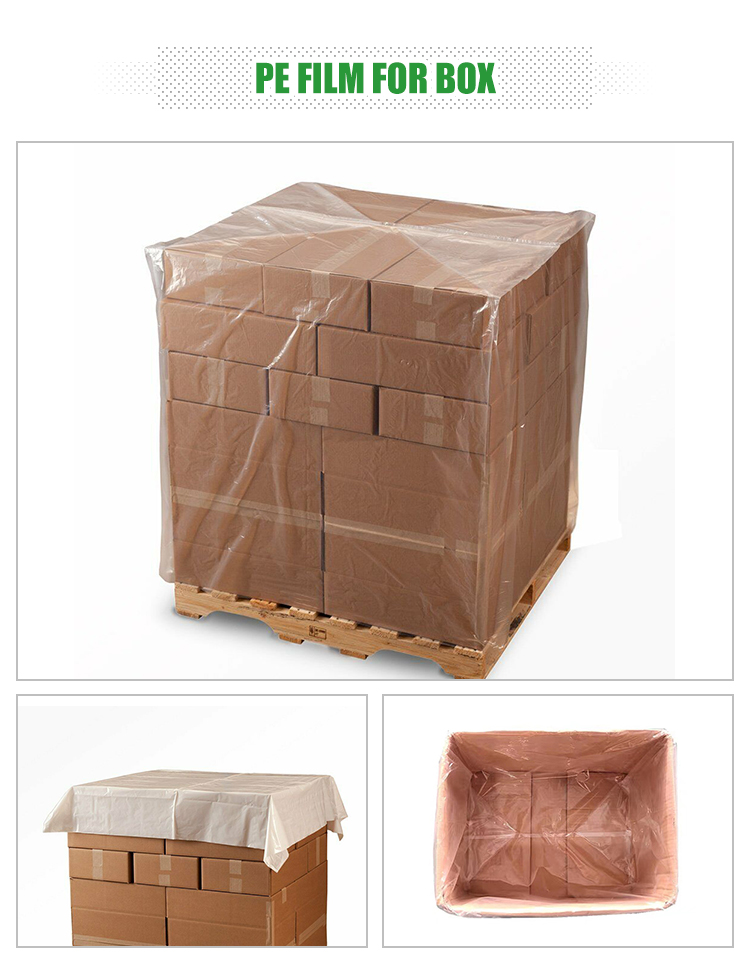
厚度偏薄处强度下降,容易在包装搬运中破裂;偏厚处增加材料成本且影响印刷与封口一致性。对自动化包装线而言,厚度不均还会导致张力波动、套袋定位偏差。
采购建议
采购时明确厚度公差范围(如±0.005mm),要求供应商提供测厚报告,并抽样复核。选择配置在线测厚的供应商,是降低批次质量风险的有效方式。
驰力科技配置在线测厚与多点抽检,厚度公差严格受控。如果您对膜材厚度一致性有要求,欢迎联系驰力科技获取定制方案。
相关阅读:PE流延膜,母粒与助剂添加:色母、开口剂、抗静电的比例控制。