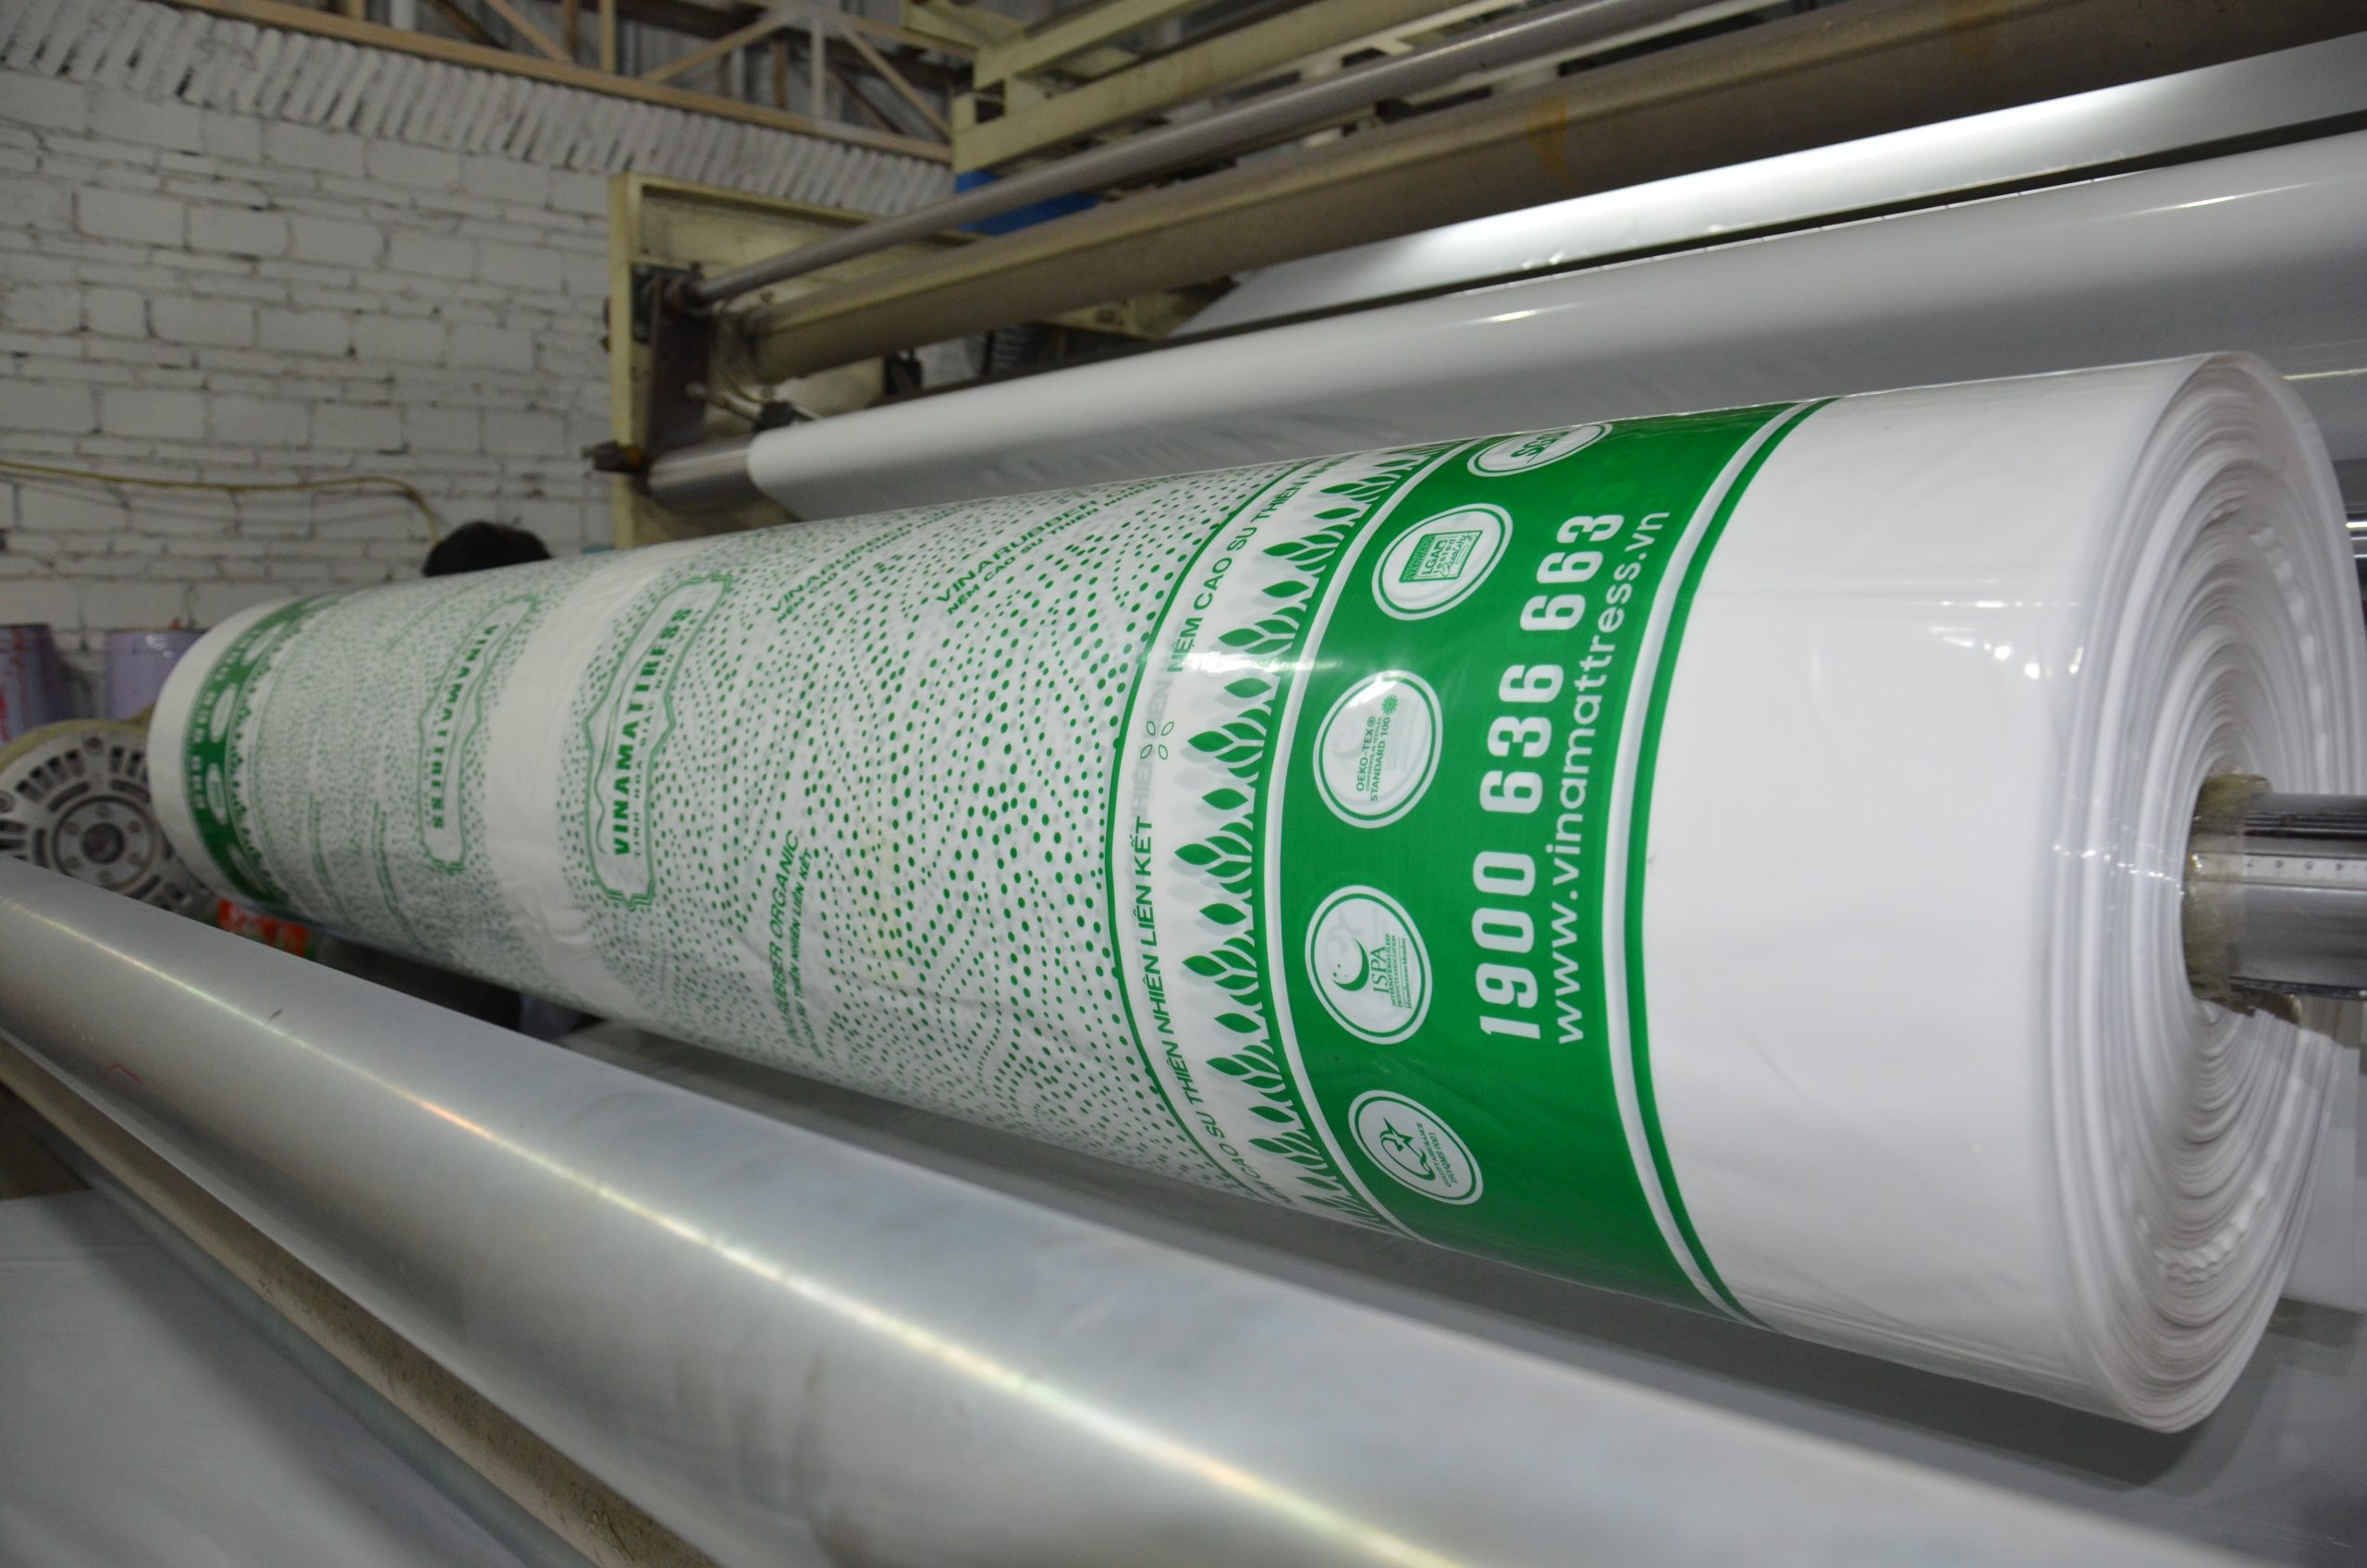
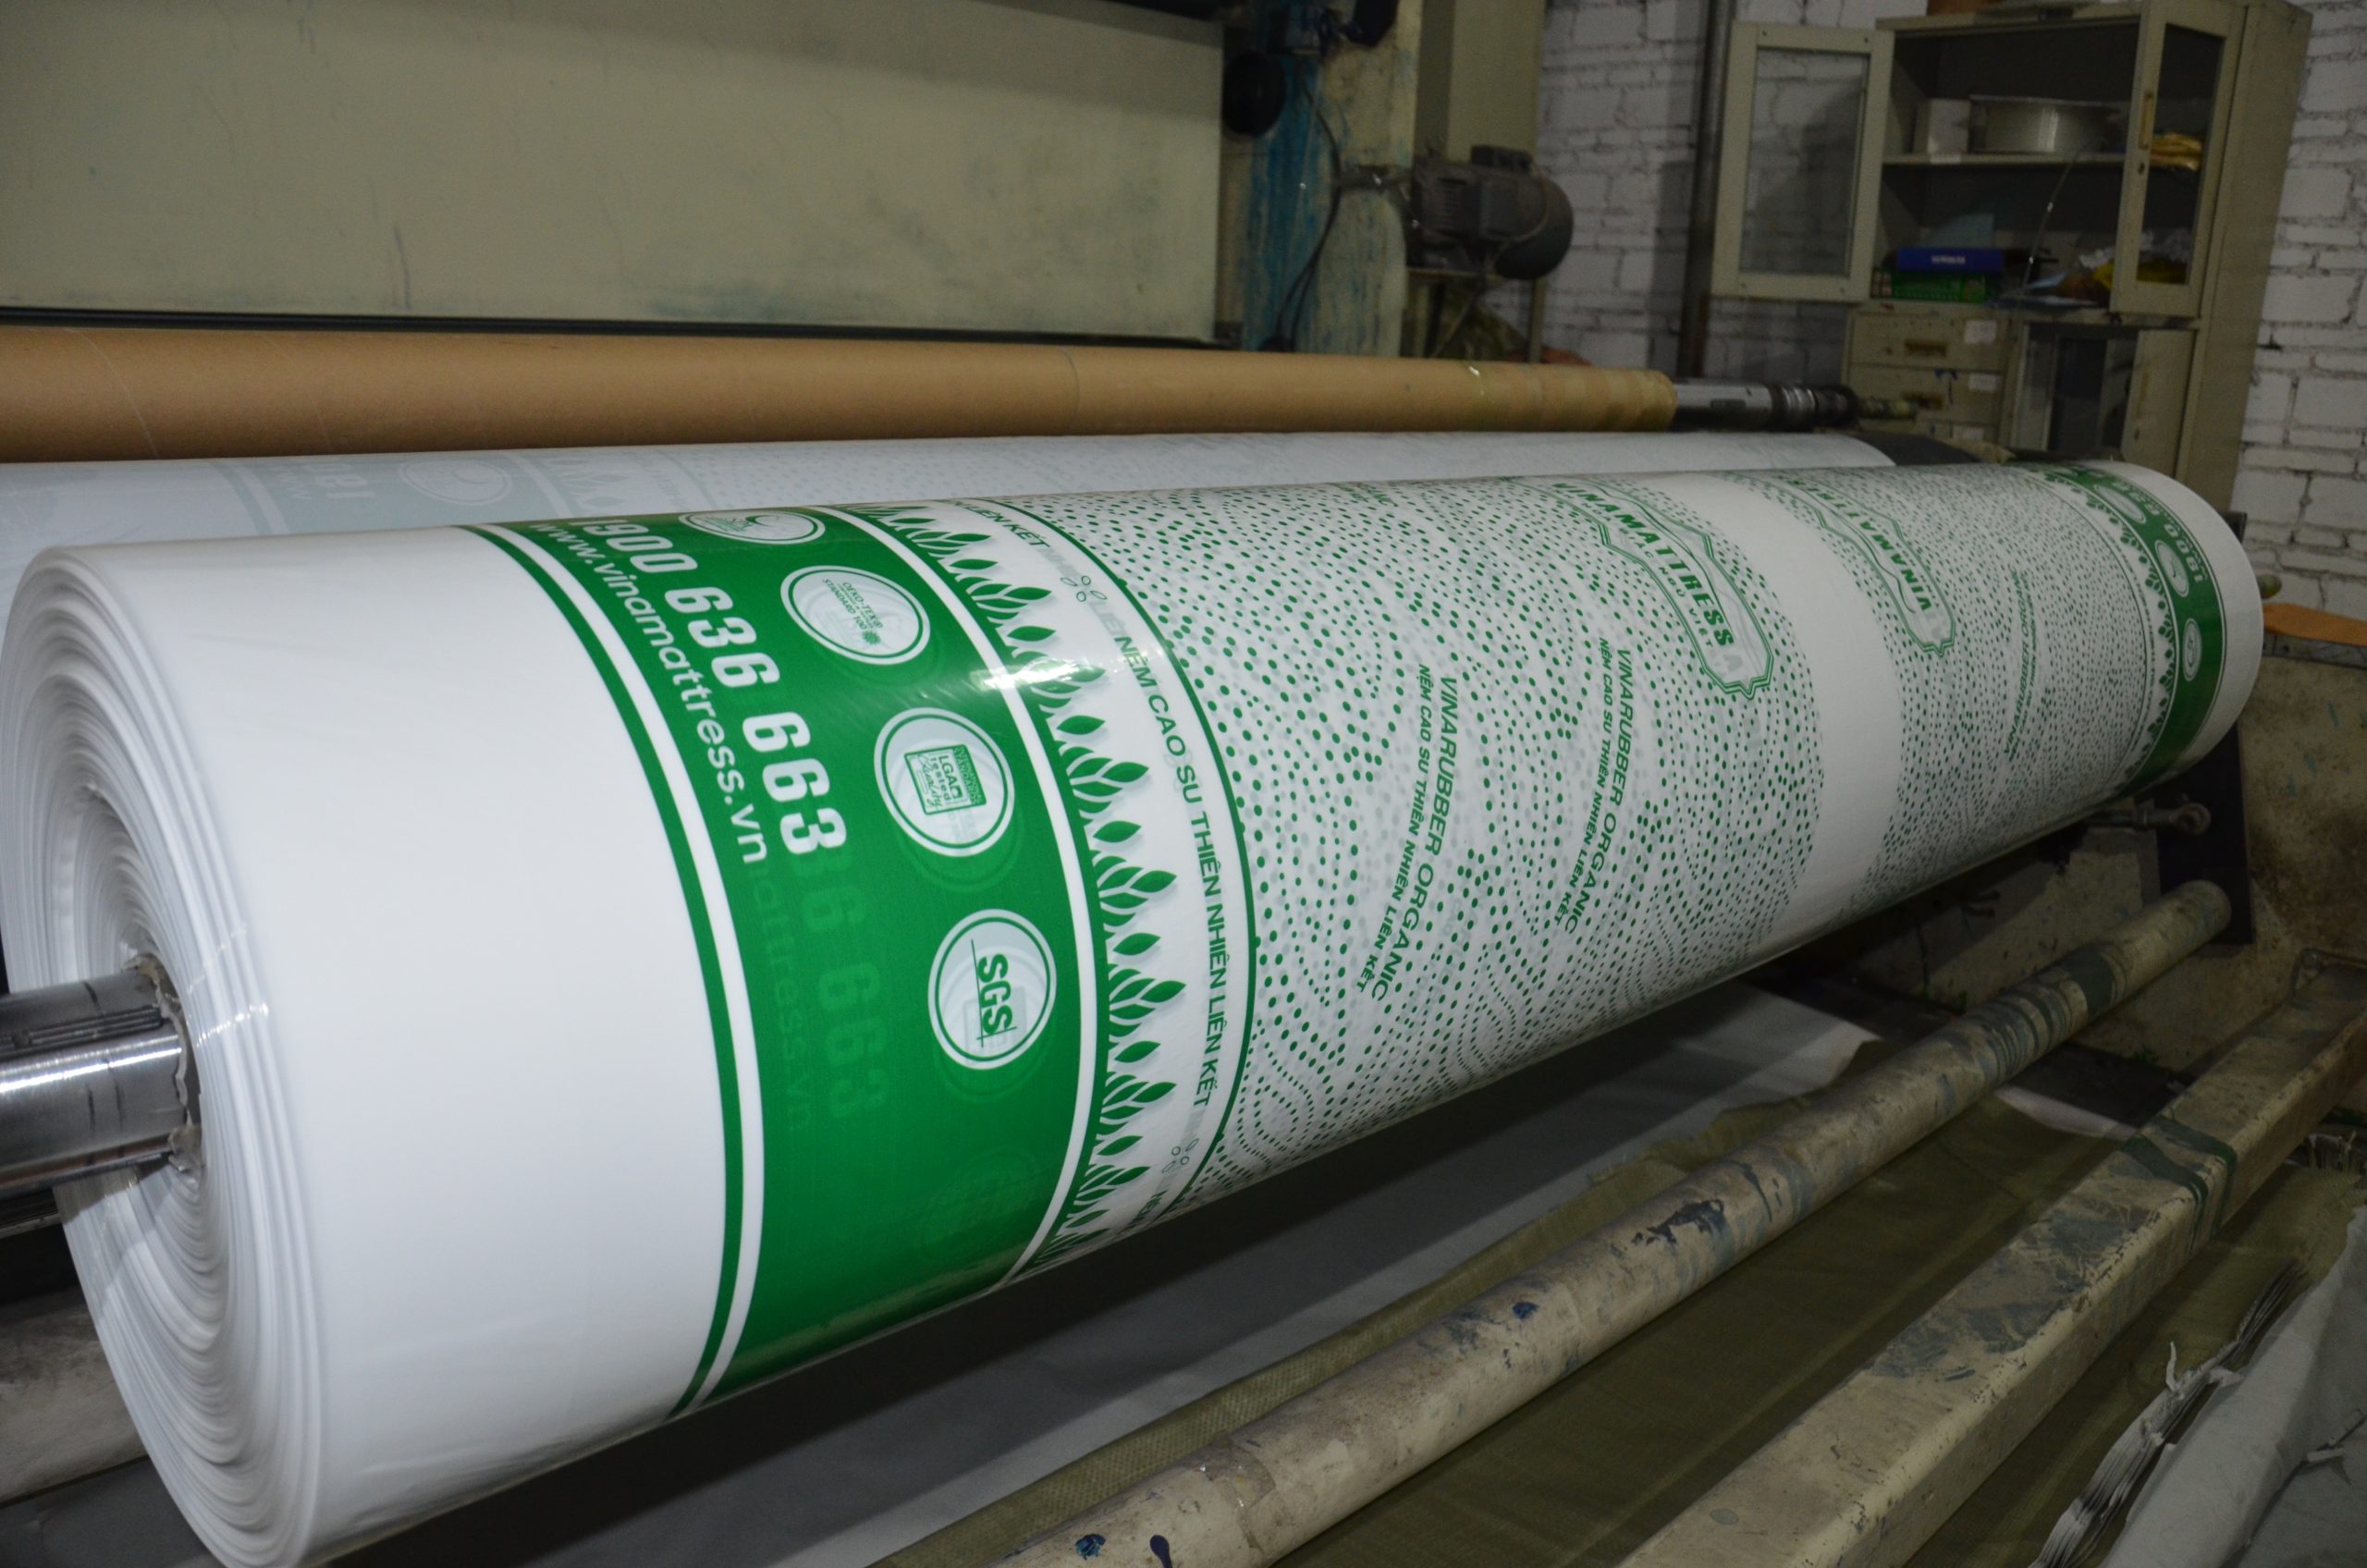
吹膜机有五段加热,温度从下到上不是随便排的。哪一段偏高或偏低,出膜的状态立刻不同,看懂曲线就能定位问题。
一段与二段
这两段负责熔融和压缩,温度偏低会出现未熔颗粒,膜面有晶点;偏高则熔体黏度下降,容易在模头处产生波动。常规 PE 一段在 150–165℃,二段 165–180℃。 具体规格与参数可查看pe印刷膜。
三段与四段
塑化和均化段,温度决定熔体的均匀程度。这段温差过大,出膜厚薄不均,横向厚度公差变差。建议三段比二段高 5–10℃,四段与三段接近,保持稳定。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。 延伸阅读:PE膜起订量多少合适?小批量采购的规格选择与成本平衡。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
五段与模头
模头温度直接影响膜面光泽和牵引稳定性。模头温度偏高,膜面光亮但容易粘连;偏低则膜面发雾。常规控制在 160–175℃,并按配方微调。
曲线的意义
五段温度不是独立参数,而是一条平滑上升的曲线。任意两点间出现超过 15℃ 的落差,熔体就会产生内应力,表现为膜面波纹或厚度周期性波动。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
温度曲线是吹膜的第一张体检表,出现异常时先看曲线是否平滑,再谈配方和原料。