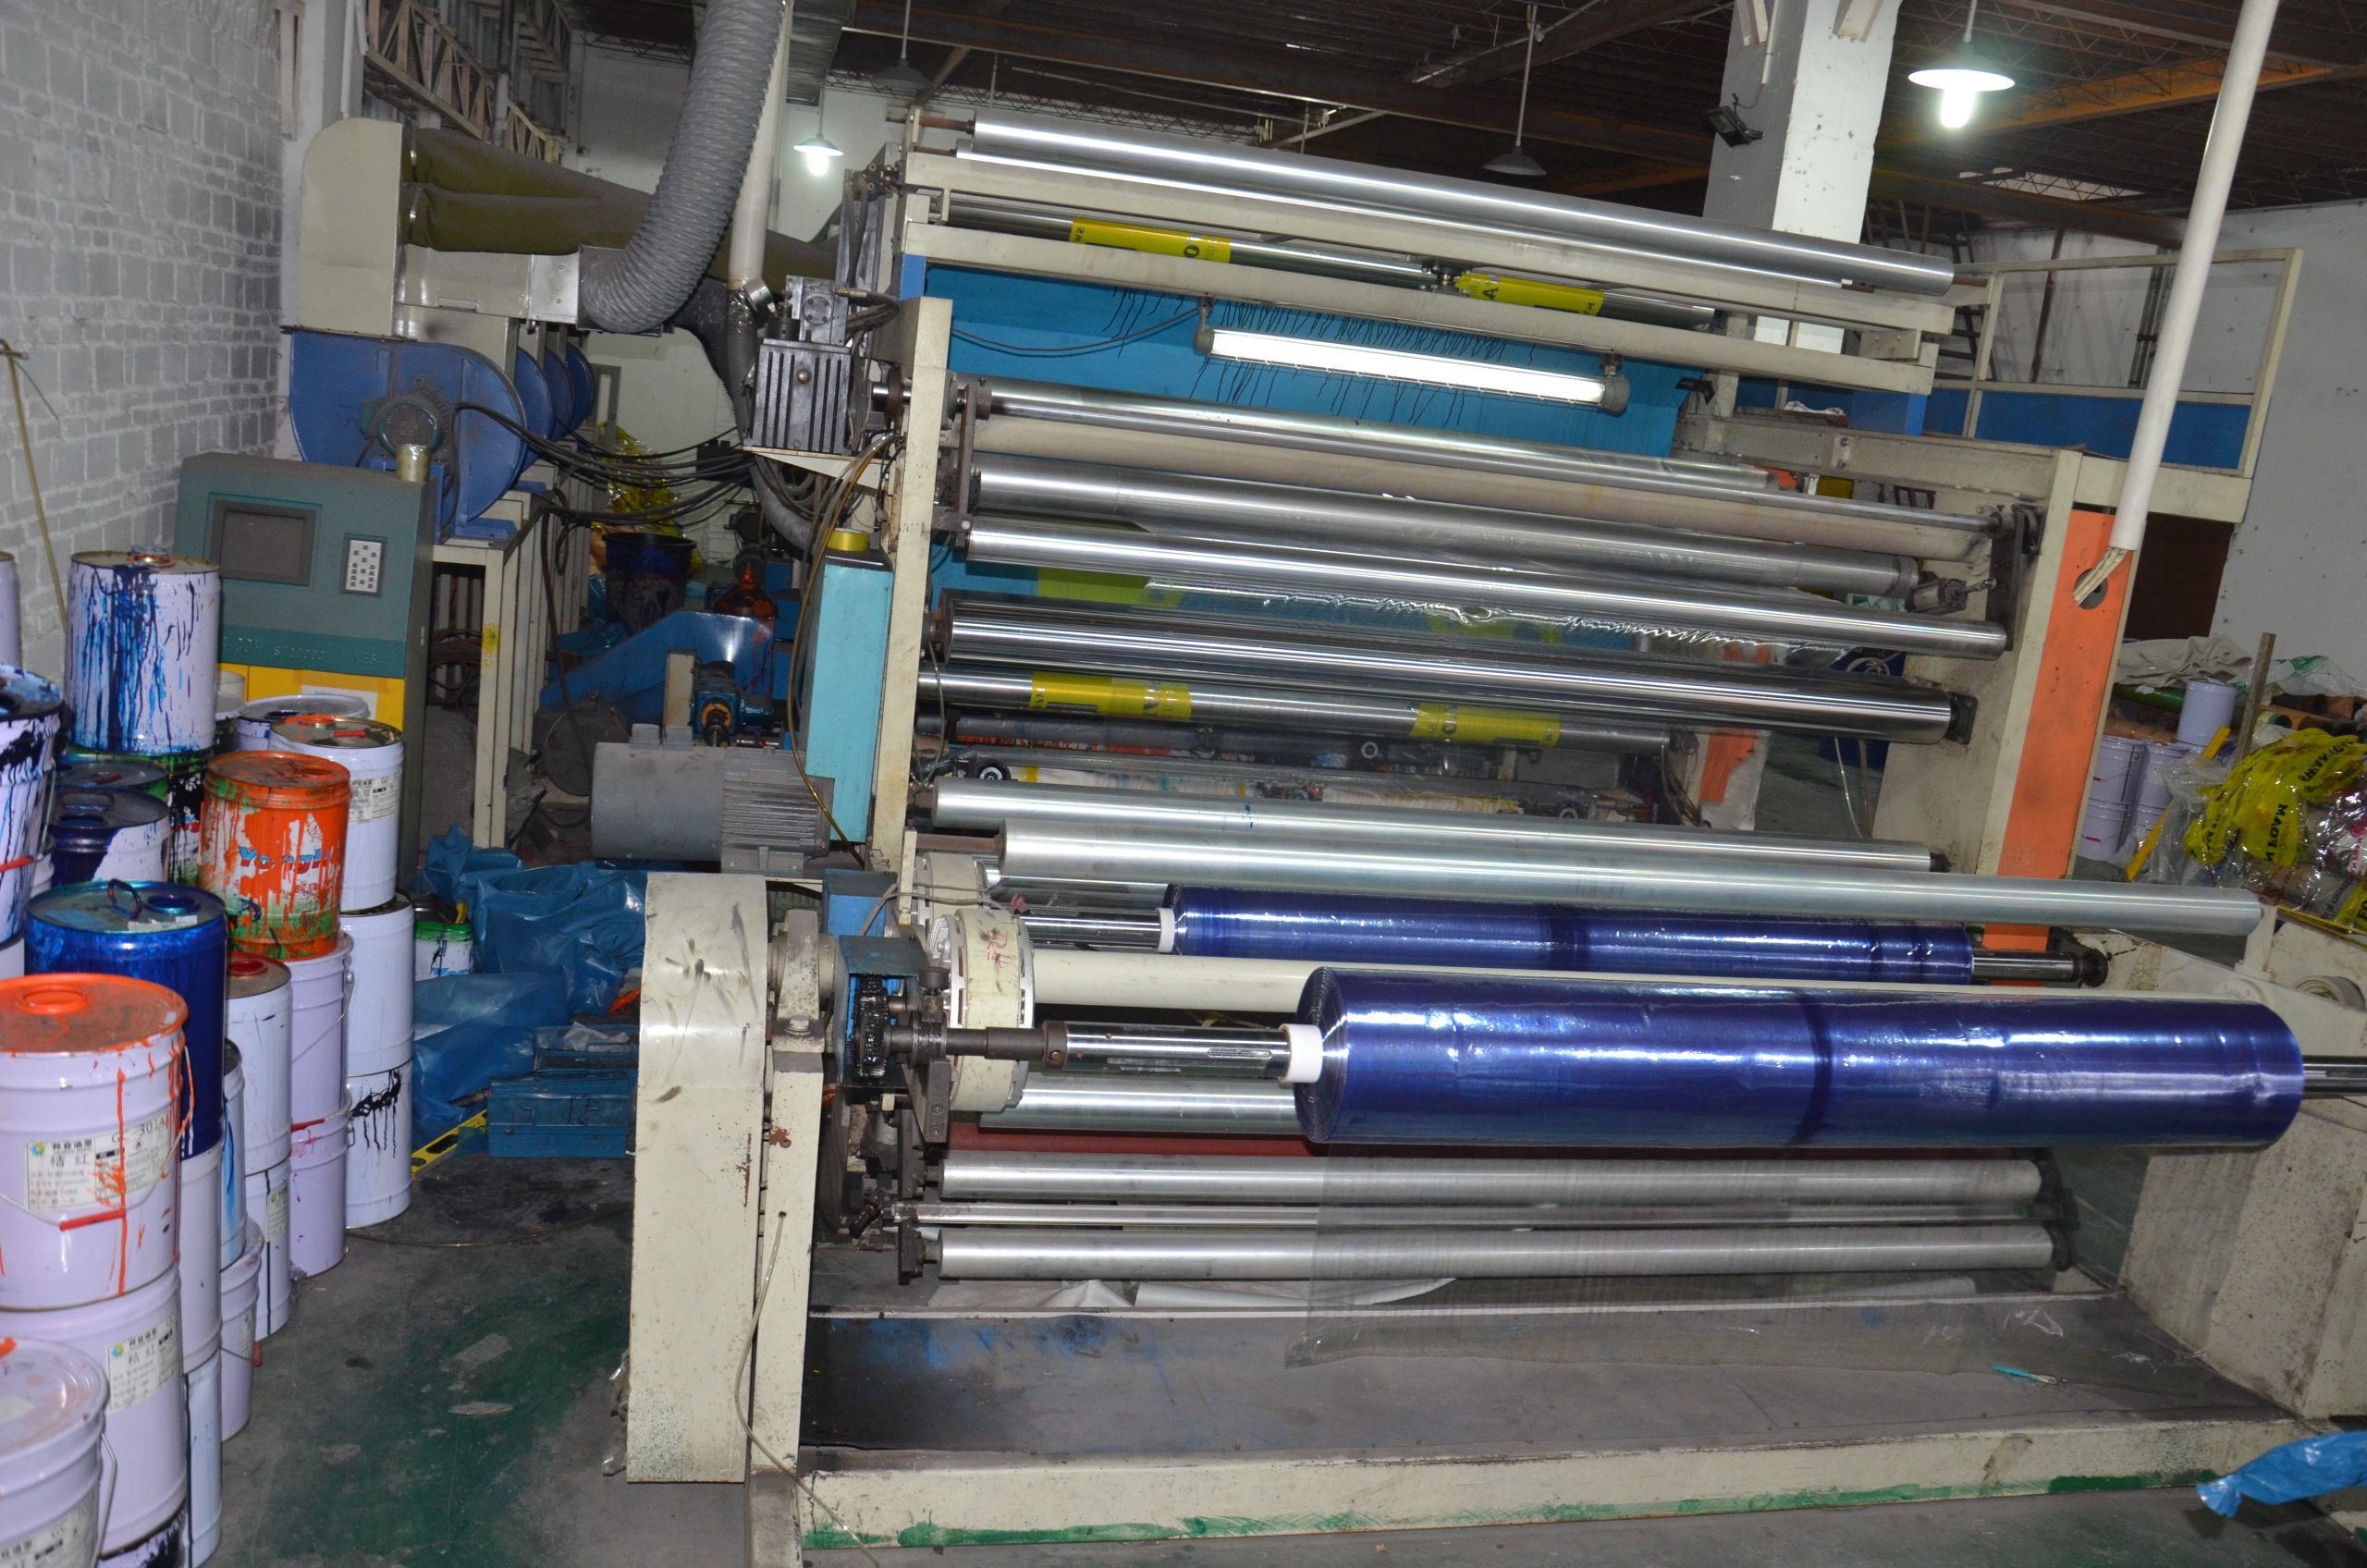
薄膜厚度公差直接决定下游良率,靠人工抽检已经跟不上速度。在线测厚加闭环控制,是稳定厚度的关键投入。
β射线测厚
利用穿透衰减原理,测的是面密度,精度可达 0.1%,不受颜色和添加剂影响,适合含色母、含填充的膜。缺点是需要放射源,有许可和安全管理成本。 具体规格与参数可查看pe流延膜。
电容法测厚
通过介电常数变化测厚,设备便宜、无放射源,但对配方敏感,换料或含水率变化需要重新标定。适合单一配方、大批量的产线。
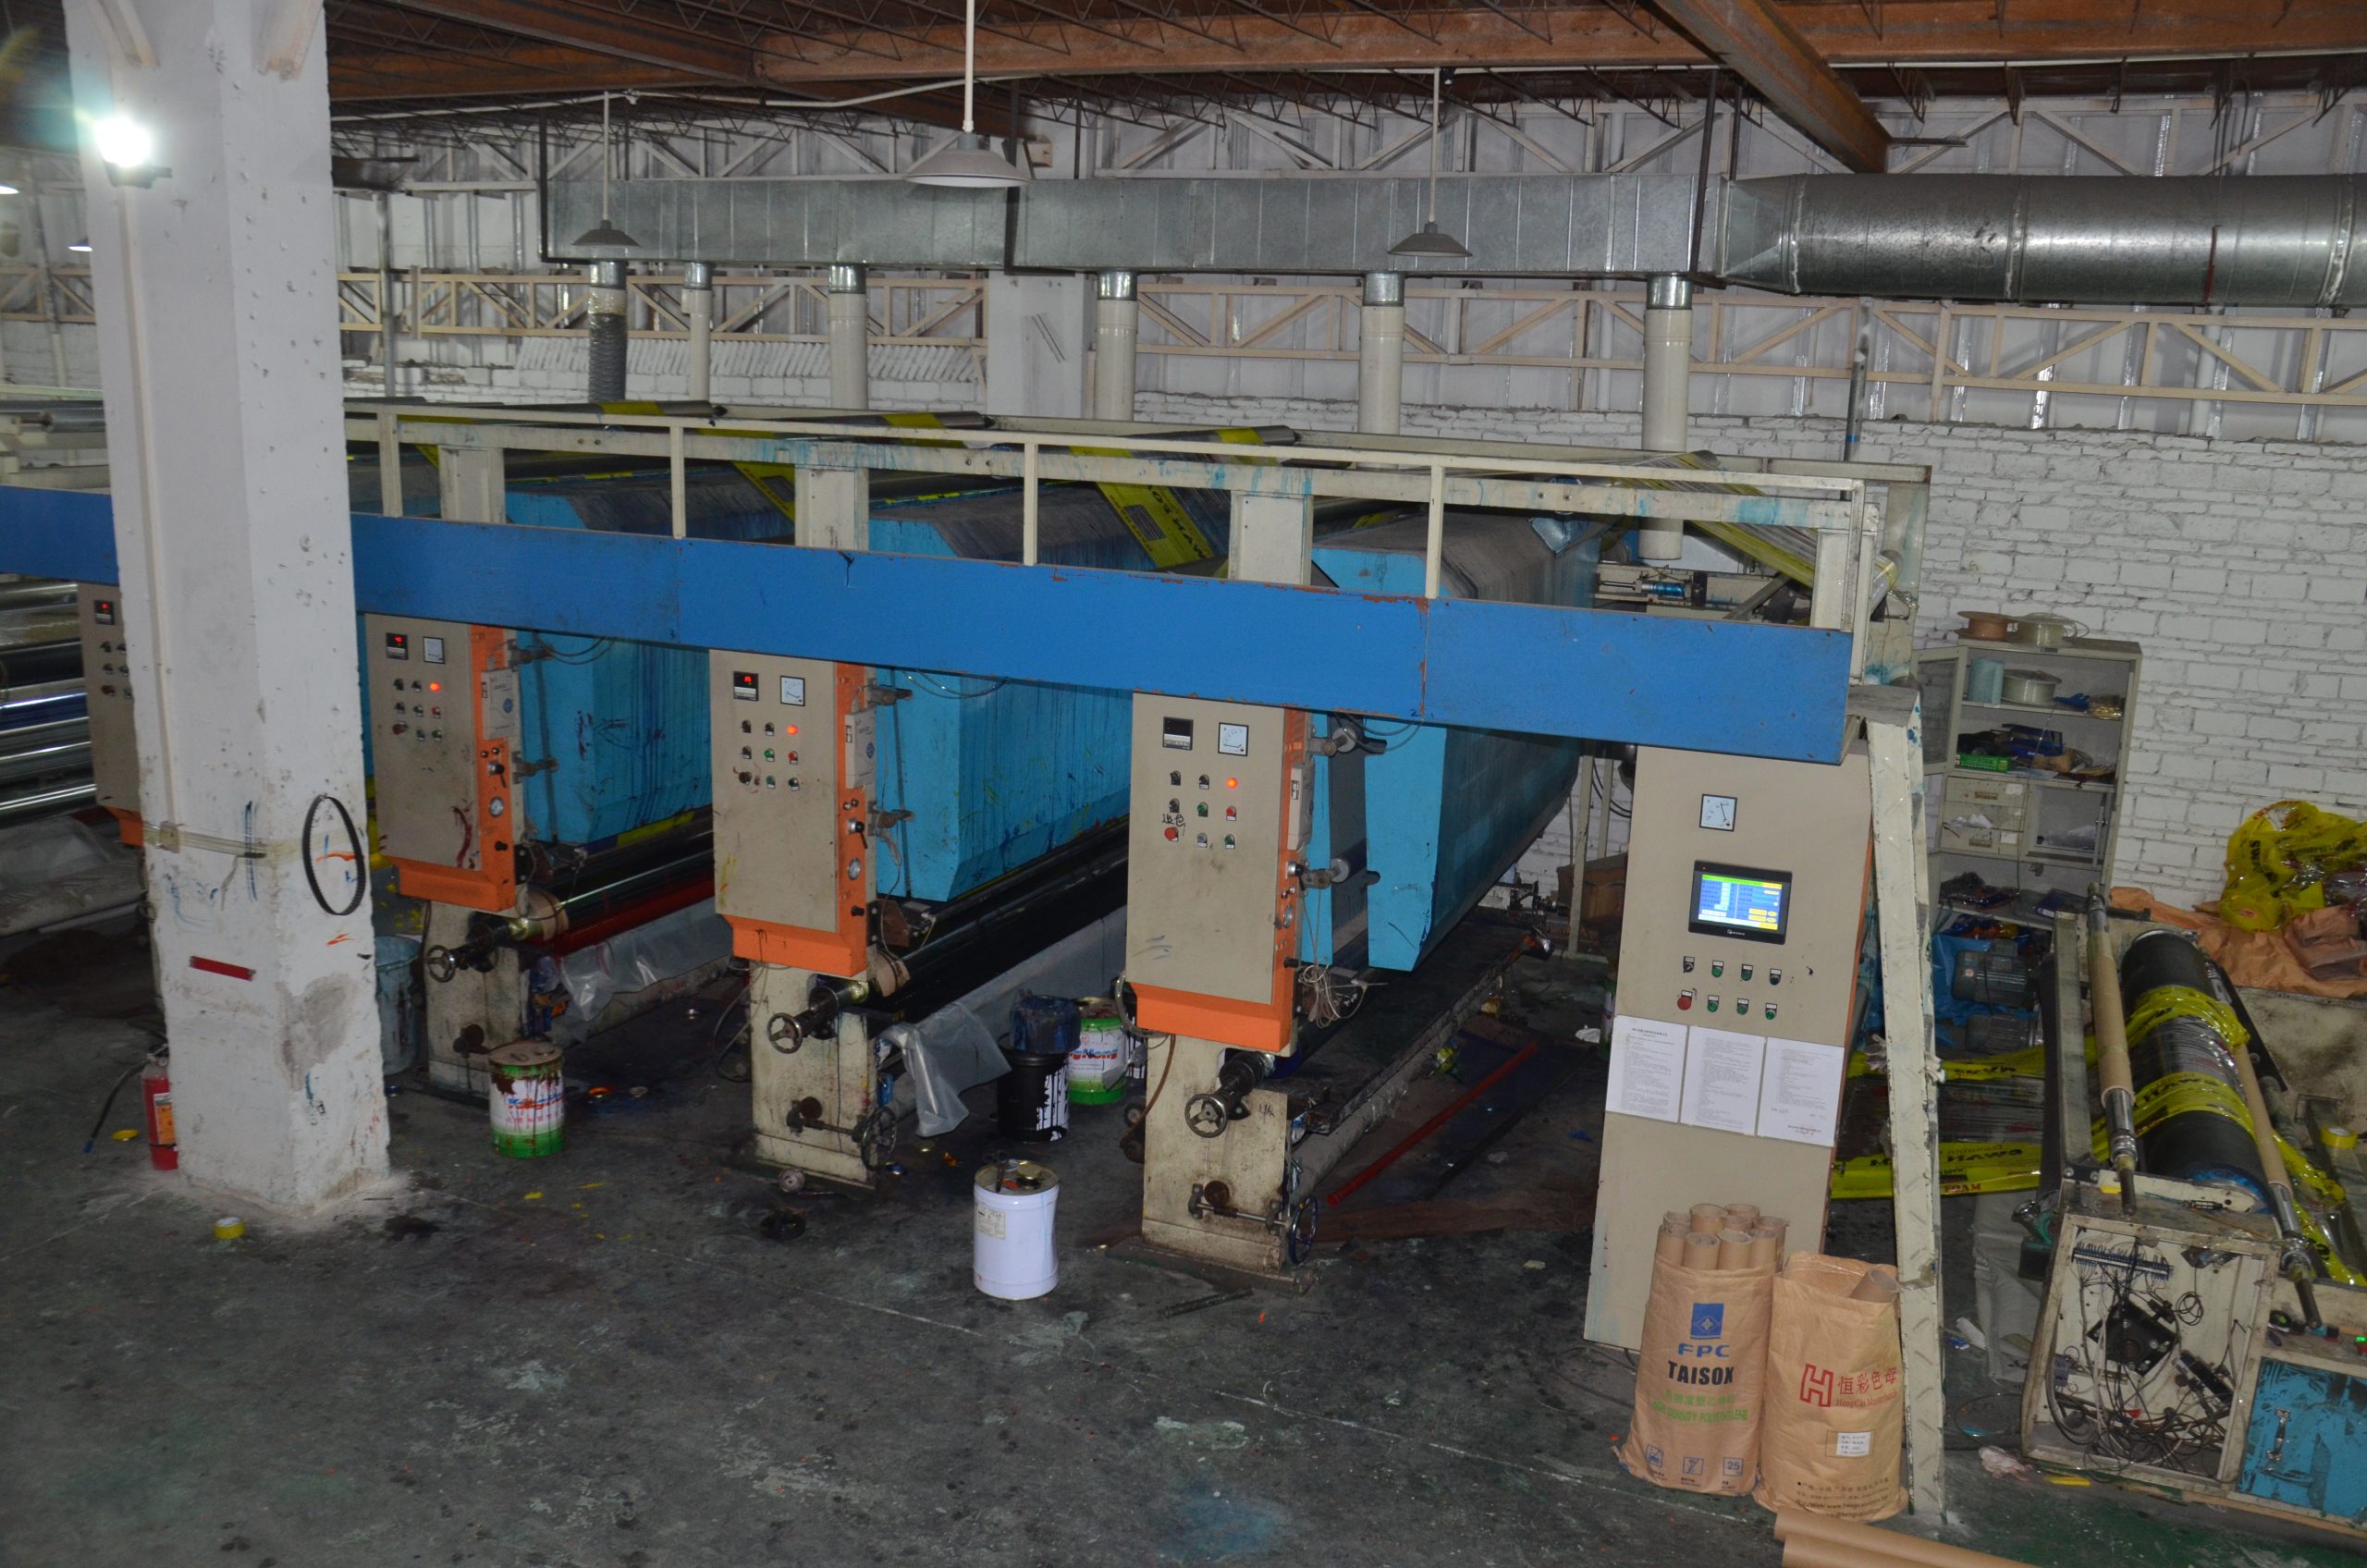
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。 延伸阅读:PE膜印刷附着力解析:电晕处理、表面张力与印刷牢度的关系。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
扫描方式
横向扫描要覆盖全幅宽,扫描周期过慢会漏掉局部厚薄。幅宽 2 米以上建议扫描周期控制在 60 秒内,配合多点测厚。
闭环控制
测厚数据回传模头螺栓或风环,自动调节局部厚度。改造后横向公差可从 ±8% 收到 ±3% 以内,直接减少下游破袋和封口不良。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
厚度稳定是良率的地基,在线测厚+闭环的投入,通常半年内能从省下的料和返工里赚回来。
相关阅读:PVC印刷膜,薄膜厚度检测方法:千分尺、测厚仪与在线监测。