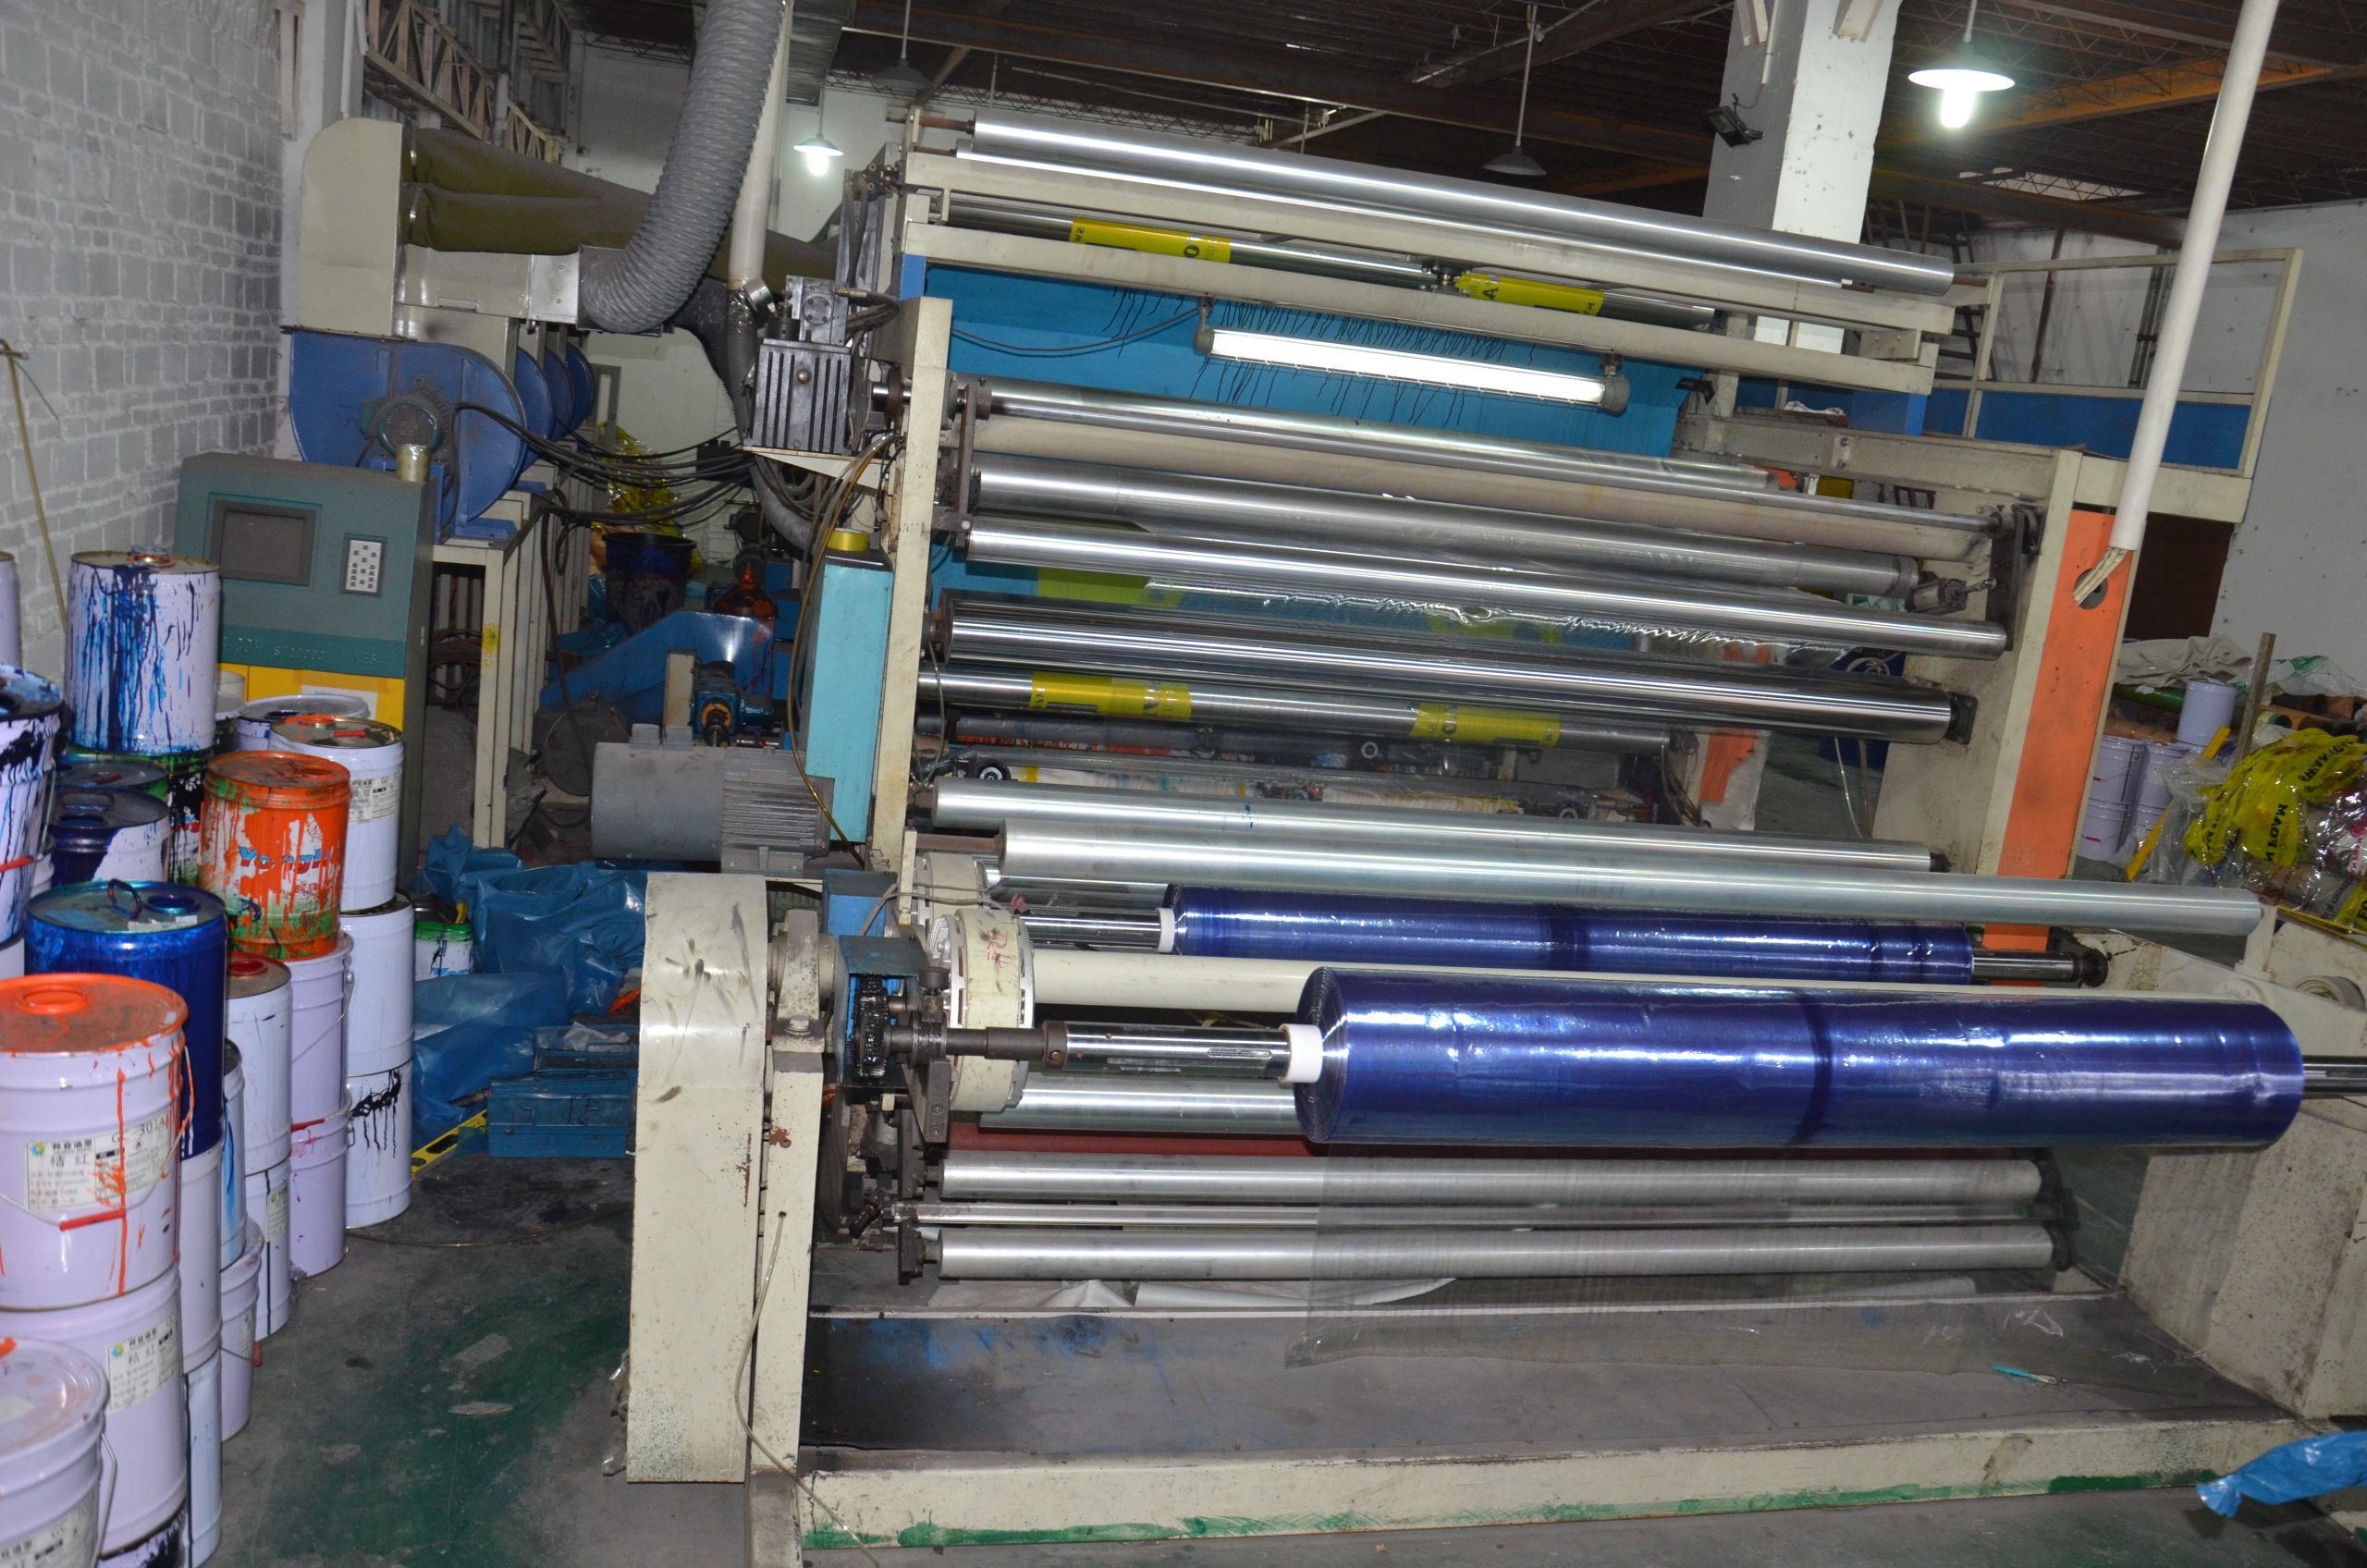
膜面出现一粒粒凸起,透光时特别明显,这就是晶点。它既影响观感,也可能在下游造成破袋起点。
原料因素
低熔指树脂、回料掺比过高、原料受潮都会形成未熔凝胶。回料比例建议控制在 20% 以内,且要过磁选和筛分。 具体规格与参数可查看pe窗户膜。
过滤网
网目不足或更换不及时,熔体中的杂质直接带到膜面。建议按产量设定换网周期(如每 8–12 小时),压差上升到 1.5–2MPa 就换。
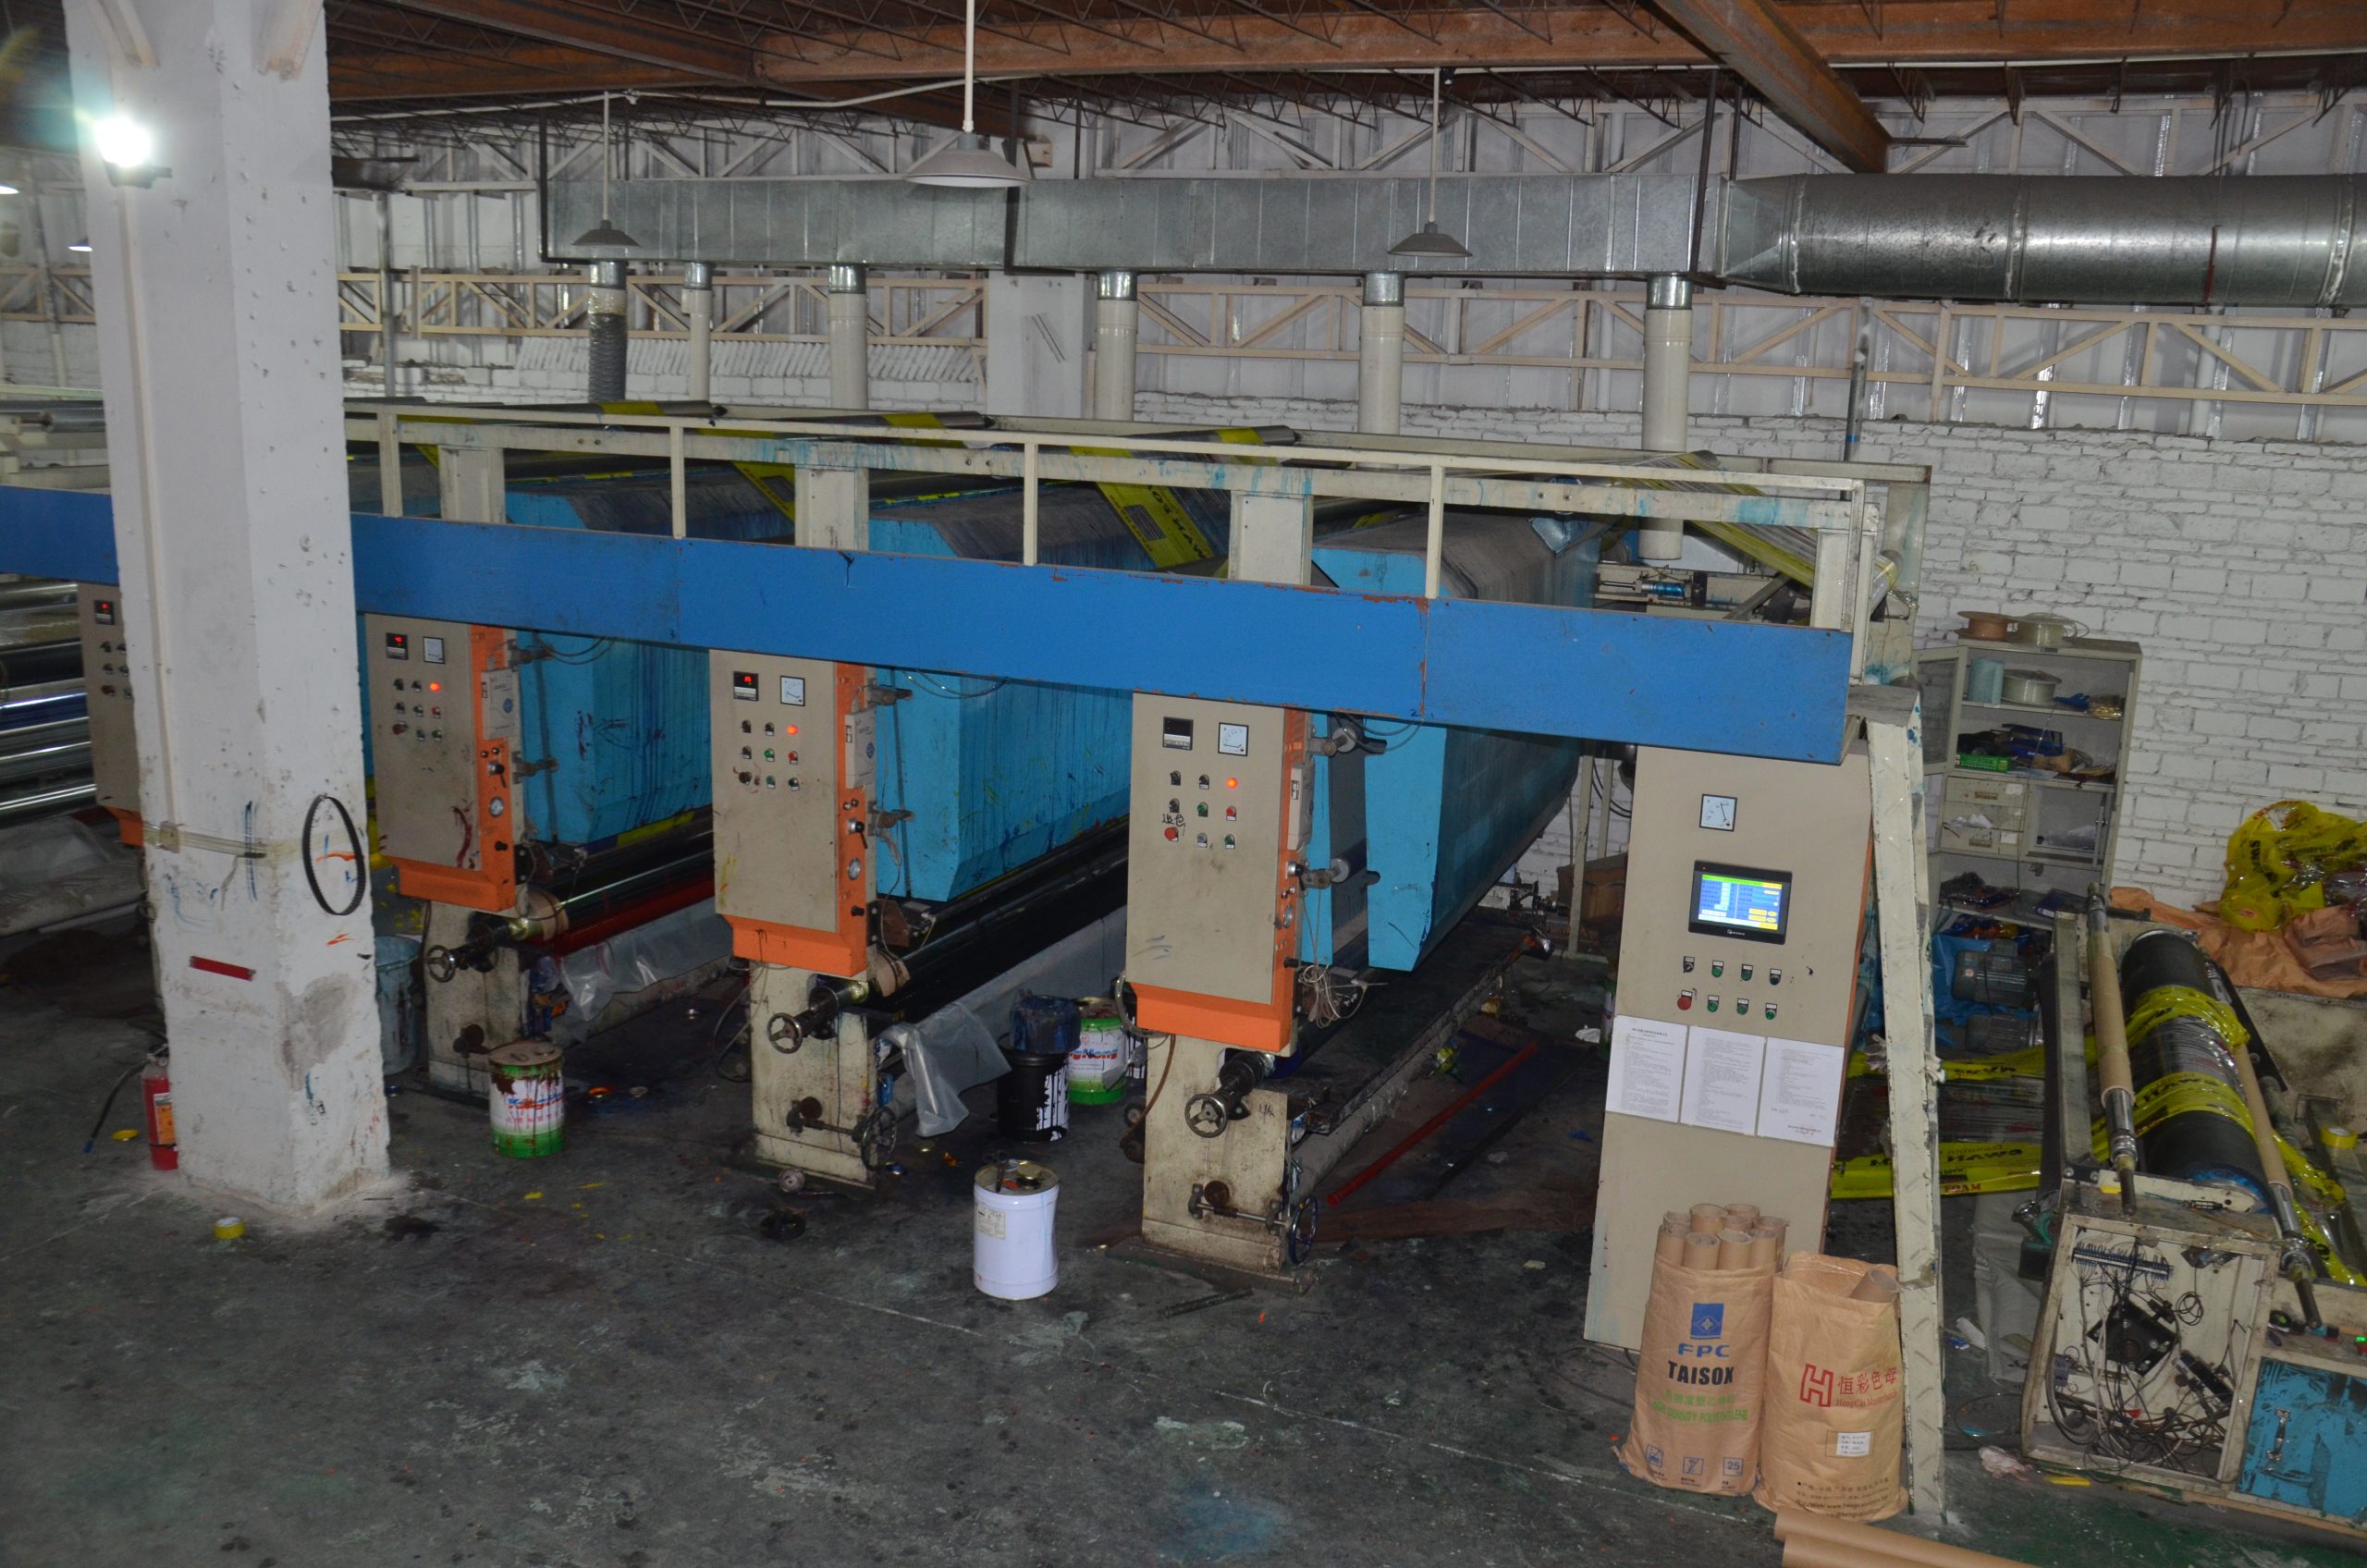
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。 延伸阅读:PE膜印刷工艺怎么选:凹版印刷与柔版印刷的对比与适用场景。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
螺杆与模头
螺杆剪切不足、模头流道有死角,会形成滞料碳化物,周期性地被带出。表现为晶点呈规律性间隔,这类要拆模头清理。
温度与滞留
局部温度偏低或熔体滞留时间长,都会产生凝胶。检查各区温度曲线是否平滑、停机后是否彻底清机。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
晶点排查顺序是原料、过滤网、螺杆模头、温度,从最便宜的换起,别一上来就拆设备。
相关阅读:PE印刷膜,合同里的质量标准怎么写:公差、雾度与晶点。