同一卷PE膜,实际厚度是否均匀,直接影响印刷、制袋、热封等下游工序的稳定性。厚度偏差虽然肉眼难辨,却会在高速生产线上放大成停机与废品。本文解析PE膜厚度均匀性的控制要点与验收方法。
两种偏差:横向与纵向
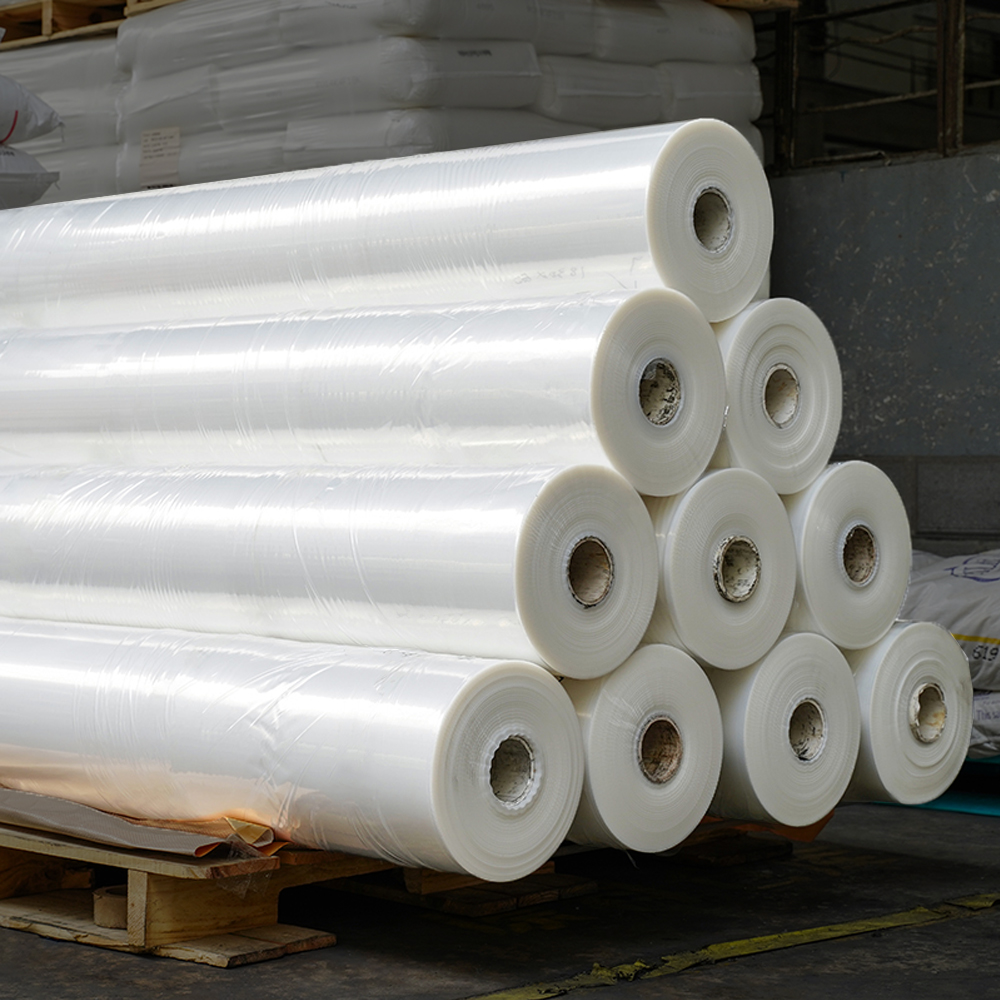
横向厚度偏差(CD profile)指膜卷宽度方向上的厚薄不均,主要受模头间隙、风环冷却均匀性影响;纵向厚度偏差(MD profile)指沿挤出方向上的周期性厚薄波动,与螺杆转速、牵引速度稳定性相关。两者共同决定一卷膜的”真实厚度”分布。
偏差带来的连锁问题
厚度不均的影响是多米诺式的:印刷工序中,厚薄区域油墨转移量不一致导致色差;制袋工序中,热封区厚度差异造成封口强度不匀;分切工序中,厚区卷径增大产生”暴筋”,放卷时张力波动引发褶皱。下游的每次停机,都可能溯源到上游的厚度偏差。
供应商如何控制
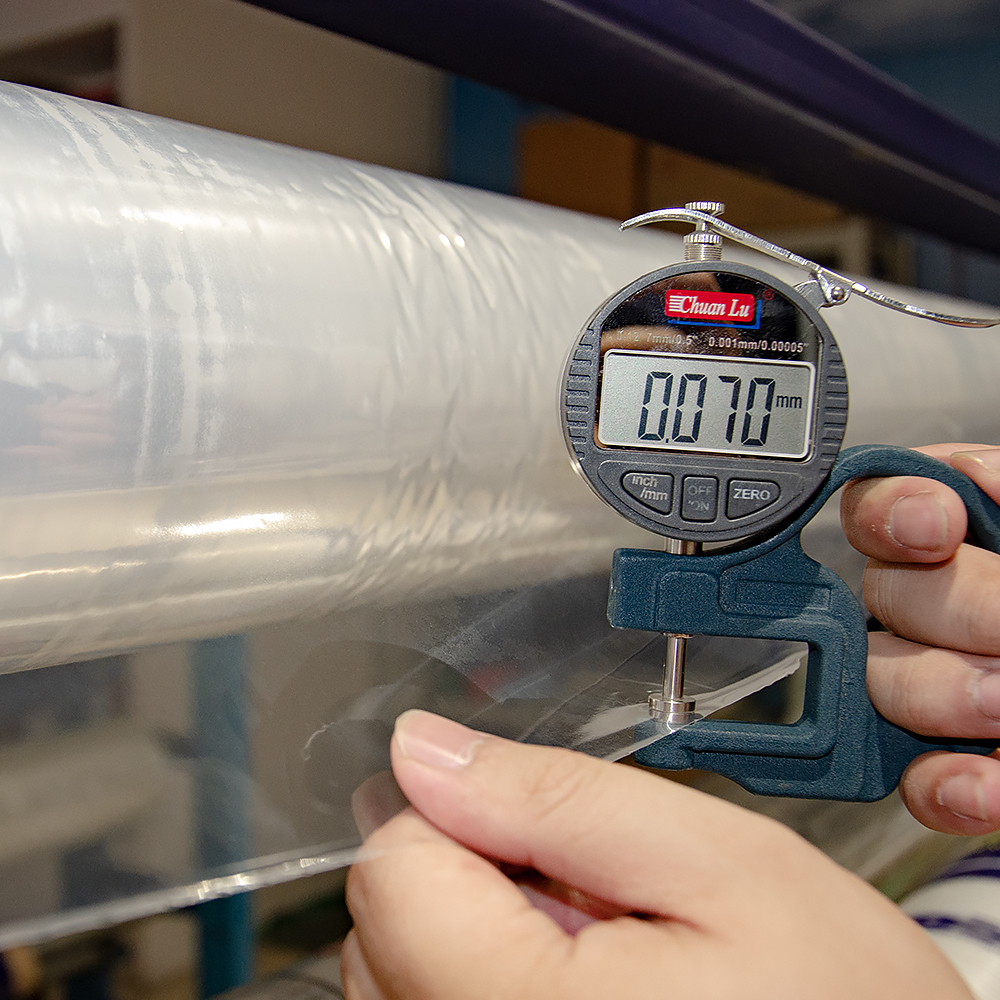
成熟的膜厂依靠三件事保证均匀性:自动模头在线调节系统实时修正横向偏差;稳定配方减少熔体波动;以及在线的β射线或红外测厚仪全程监控并记录数据。设备精度与工艺纪律缺一不可。
采购验收建议
向供应商索取测厚仪数据或第三方检测报告,关注平均偏差与最大偏差两个指标;到货后可抽样沿宽度方向多点测量复核。对印刷、复合等对厚度敏感的工艺,把厚度均匀性写进验收标准。
驰力科技配备在线测厚与自动模头系统,PE膜厚度均匀性稳定可控。如果您对膜材均匀性有严格要求,欢迎联系驰力科技获取定制方案与检测数据。