不少客户参观时都会问,质检室为什么不放在厂区门口。答案和一条膜要经过的三道取样有关,位置决定取样速度,取样速度决定问题被发现的时间。
第一道:原料入库取样
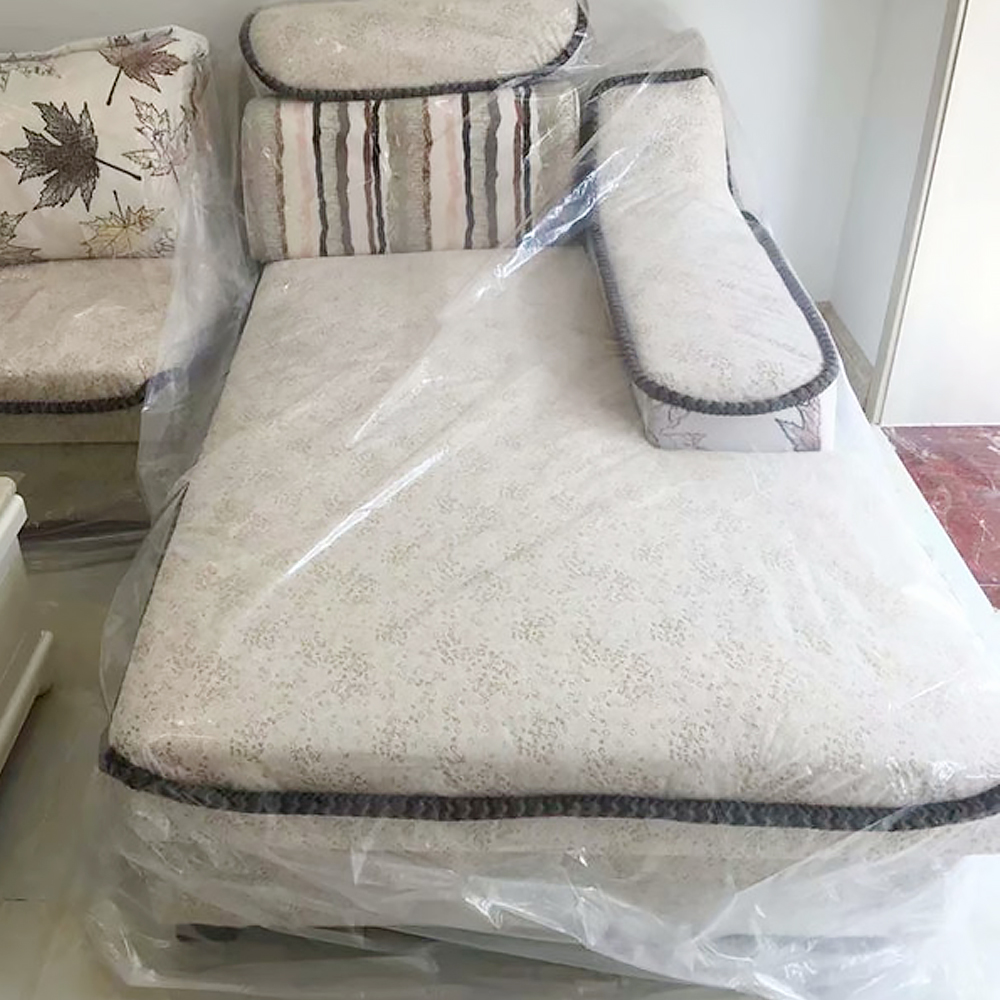
原料到厂先取样,看熔指、水分与杂质。水分超标的料上机后会出气泡和雾度波动,早发现就能早退货,不会等做出一整卷才发现。取样点靠近原料仓,是为了让判定在卸货当天完成。 具体规格可查看PE蓝色膜。
第二道:在线取样
吹膜过程中按卷取样,测厚度分布与幅宽。厚度公差超出约定范围时,现场调整比事后分选便宜得多。在线取样点的意义在于把问题拦在机上,而不是留到成品仓。
参观动线的设计
原料区、吹膜车间、分切与检测、仓储,按生产流程走一遍;;让客户看到过程,比在会议室讲数据更有说服力。 延伸阅读:淡旺季的产能调配:把闲置期用来做什么。
团队培养的做法
淡季做操作培训与安全演练,旺季做复盘;;把培训放在闲时,是最低成本的质量投入。
质量改进的闭环
投诉登记、原因分析、改进措施、效果回访,四步走完才算闭环;;只做前两步,同一个问题会反复出现。
交付流程的四个节点
接单确认、排产与备料、生产与检验、装车发运;;每个节点给客户一个明确时间点,比笼统的“尽快安排”更让人安心。
常见三个误区
以为设备先进就等于品质稳、以为价格低就有竞争力、以为客户只看单价;;三条在实际订单里都不成立。
客户关系的维护
发货后一周回访破袋率与上机顺畅度,比节日问候更有价值;;客户记得住的是你帮他解决过什么问题。
产能与承诺的关系
产能可以扩,交期承诺不能随便扩;;接单能力超过交付能力时,宁可少接,也不让客户等一个不确定的日期。
第三道:成品抽检
成品按批次抽检,看热封强度、抗穿刺与外观。热封强度按常规区间判定,不同厚度对应不同下限,具体数值按客户约定执行。这一道是出货前的最后一道闸,数据留档便于追批次。
位置带来的效率
把质检室放在车间中间,三道取样走动的距离都最短,异常反馈到机台通常在一个班次内。放在厂区门口看着体面,但取样要多走十几分钟,反馈慢半拍,问题就容易流到成品。
数据怎么用
取样数据不只是判合格,还要按月汇总看趋势。同一规格连续三个月厚度偏上限,说明模头或工艺在漂,提前调比等客户投诉再调省事。
质检的位置不决定面子,决定反应速度。驰力科技把三道取样放在产线中间,只为让问题早一个班次被发现。