印品出现网点缺失、墨层发花,很多人第一反应是换墨。实际原因常在版辊、刮刀、油墨黏度与压印四个环节里,按顺序排,比换料换版省得多。
版辊先看浅网深度
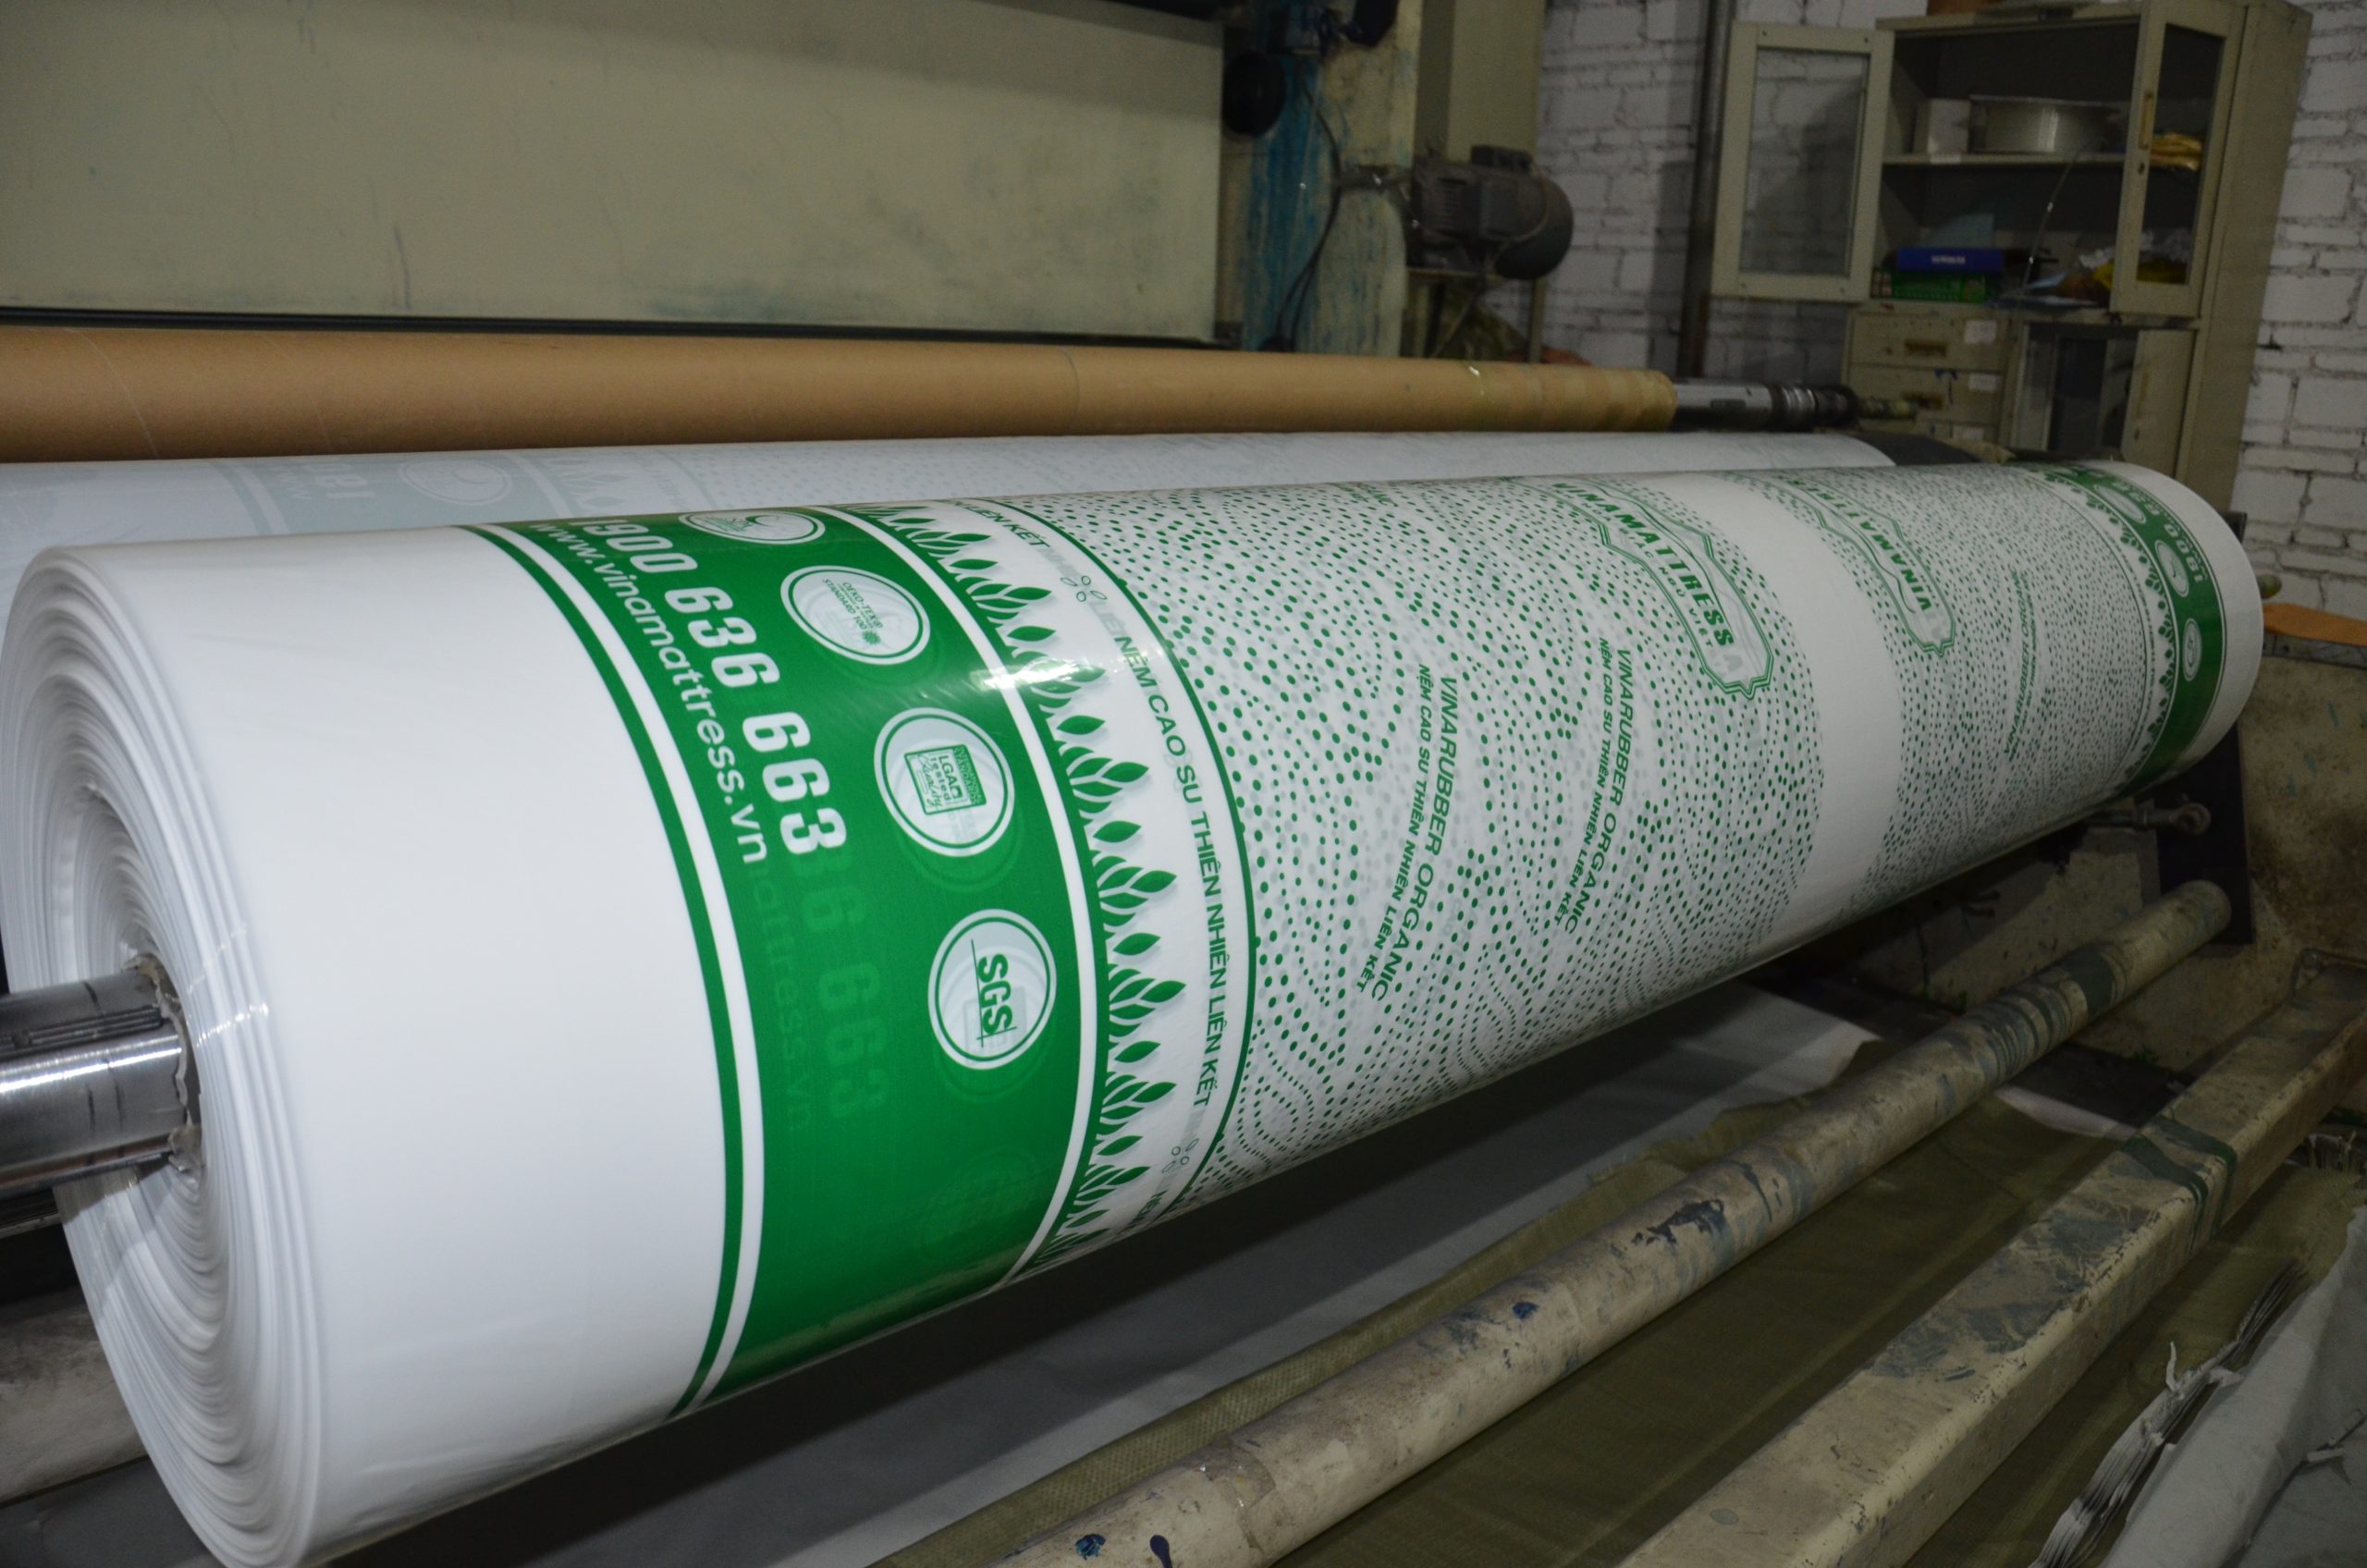
浅网部分网点小、深度浅,是最容易残留的地方。版辊用久了,浅网深度被磨损或铬层变化,网穴容积变小,转移到膜上的墨量就不够。用放大镜看网点是否完整,是排查的第一步。 具体规格可查看PE印刷膜。
刮刀与压力
刮刀角度偏大或压力过大,会把浅网里的墨刮走,印出来就“缺网”。角度通常在 55°–65° 之间调整,压力以刮净但不过度为界。刀片磨损后需要用新的做对照,别在工作面上硬撑。
设备保养周期
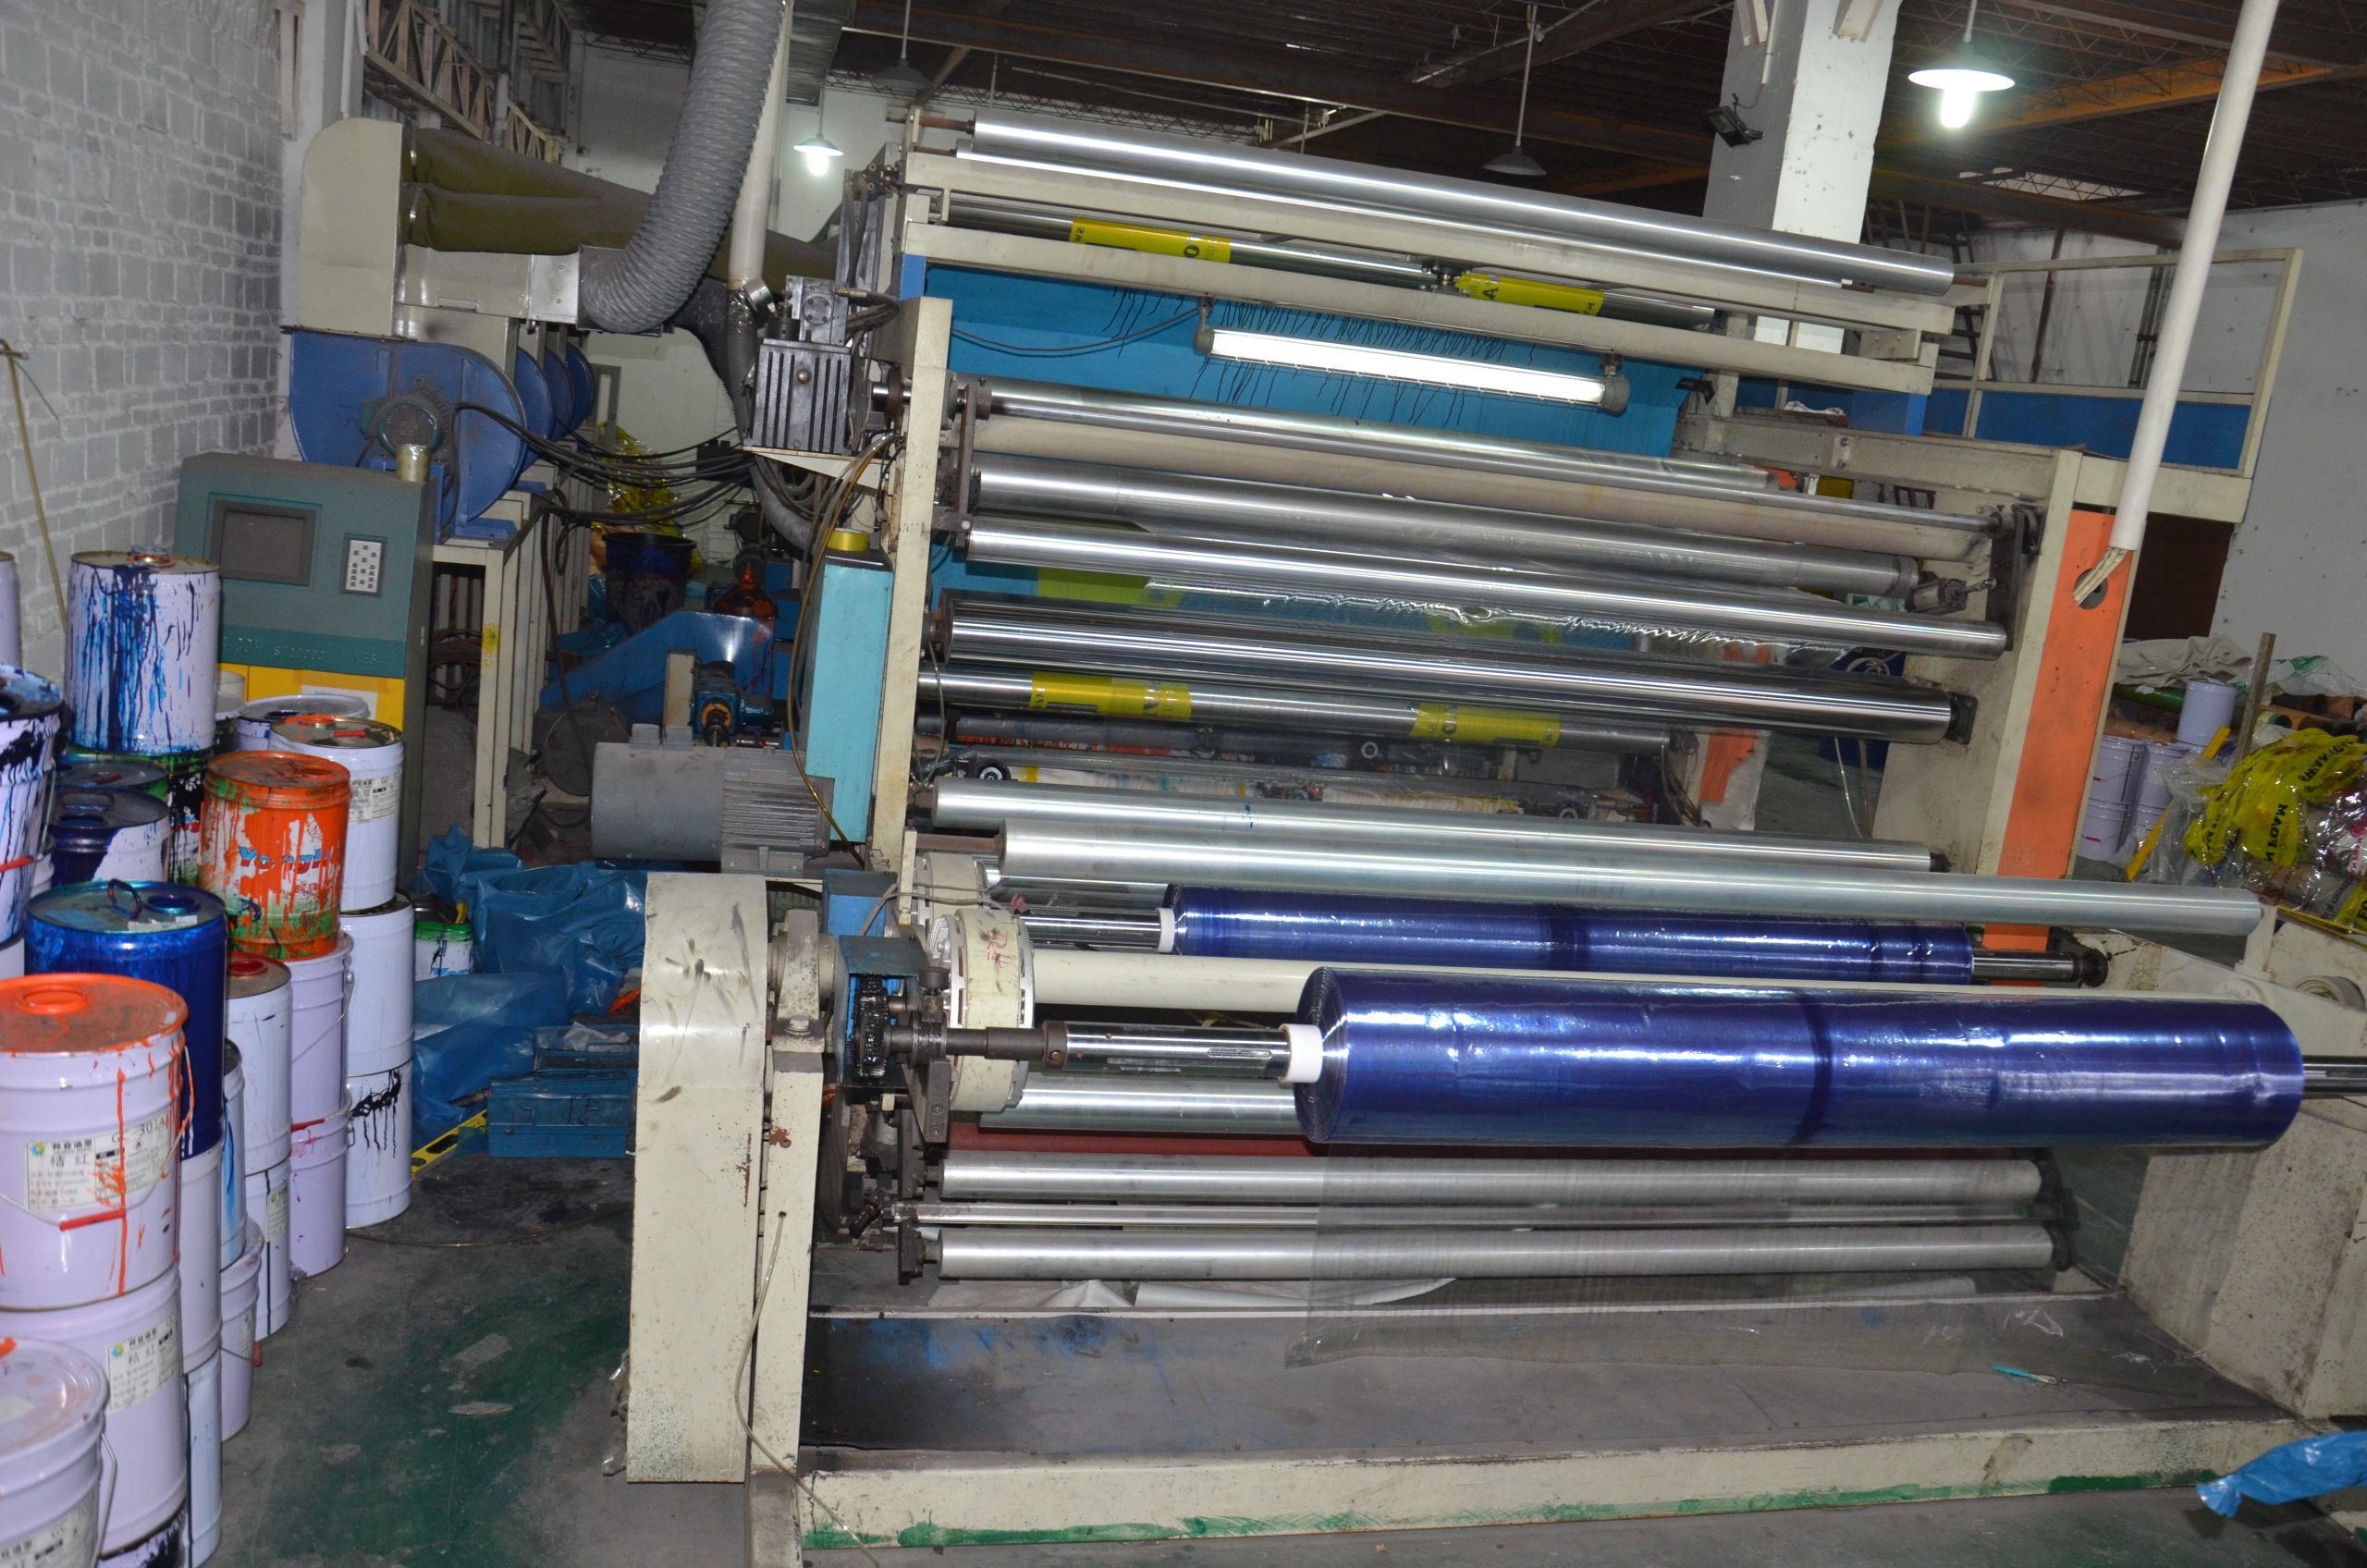
过滤网按压差更换、模头按产量清理、导辊每周检查跳动;;保养不是停机损失,是减少非计划停机。 延伸阅读:PE膜按公斤、按米还是按卷报价:三种口径怎么换算才不吃亏。
开机首件的检查
首件要测厚度、看晶点、试封口,三项都过才继续生产;;首件不查,后面两小时可能全是废品。
从异常倒推改进
异常按现象分组:厚度波动、晶点多、膜泡不稳、端面不齐;;每组对应两三个固定原因,按清单排查比凭经验快。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多;;良率账要整体算,只看单点会误判。
数据记录的价值
把每班的温度、张力、厚度极差记下来,三个月就能看出规律;;出现异常时,这份记录比老师傅的记忆靠谱。
换批与换料的处理
换原料批次时先清机、再做小批量试产;;不同批次的熔指差异会直接改变膜泡稳定性,不试产就放量风险很高。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径;;参数写全了,换班才不会靠口头交接。
油墨黏度与干燥
黏度偏高时墨流平差、浅网填充不足;黏度过低则网点发虚、边缘扩散。常规做法是每两小时测一次黏度并补溶剂。干燥过快也会让墨在网穴内结膜,表现为隔一段时间就出现规律性缺墨。
压印与静电
压印胶辊硬度、压力不均会造成局部转移不良,尤其膜幅较宽时中间与两边差异明显。静电积累会让墨滴偏移,表现为零星白点,加装静电消除装置通常能立竿见影。
排查顺序建议
建议按“印品缺陷形态 → 版辊 → 刮刀 → 油墨 → 压印与静电”的顺序走,每步只改一个变量,改完打一段样确认。同时改两处,出了问题就不知道是哪一项生效。
浅网问题多半是累积出来的,把每次调整记进台账,下次同样缺陷能十分钟定位。驰力科技可提供印刷膜打样与工艺配合。