换规格开机,最费的不是料,是时间。从升温到首件合格往往要一两个小时,废料几十公斤。把顺序理清,能把这段压缩掉三分之一。
先确认三件事再开机
开机前确认原料批次、模头间隙与冷却风环状态,三项没问题再升温。原料换批不确认,升温后才发现雾度不对,等于白跑一遍流程。 具体规格可查看PE印刷膜。
升温与稳泡的顺序
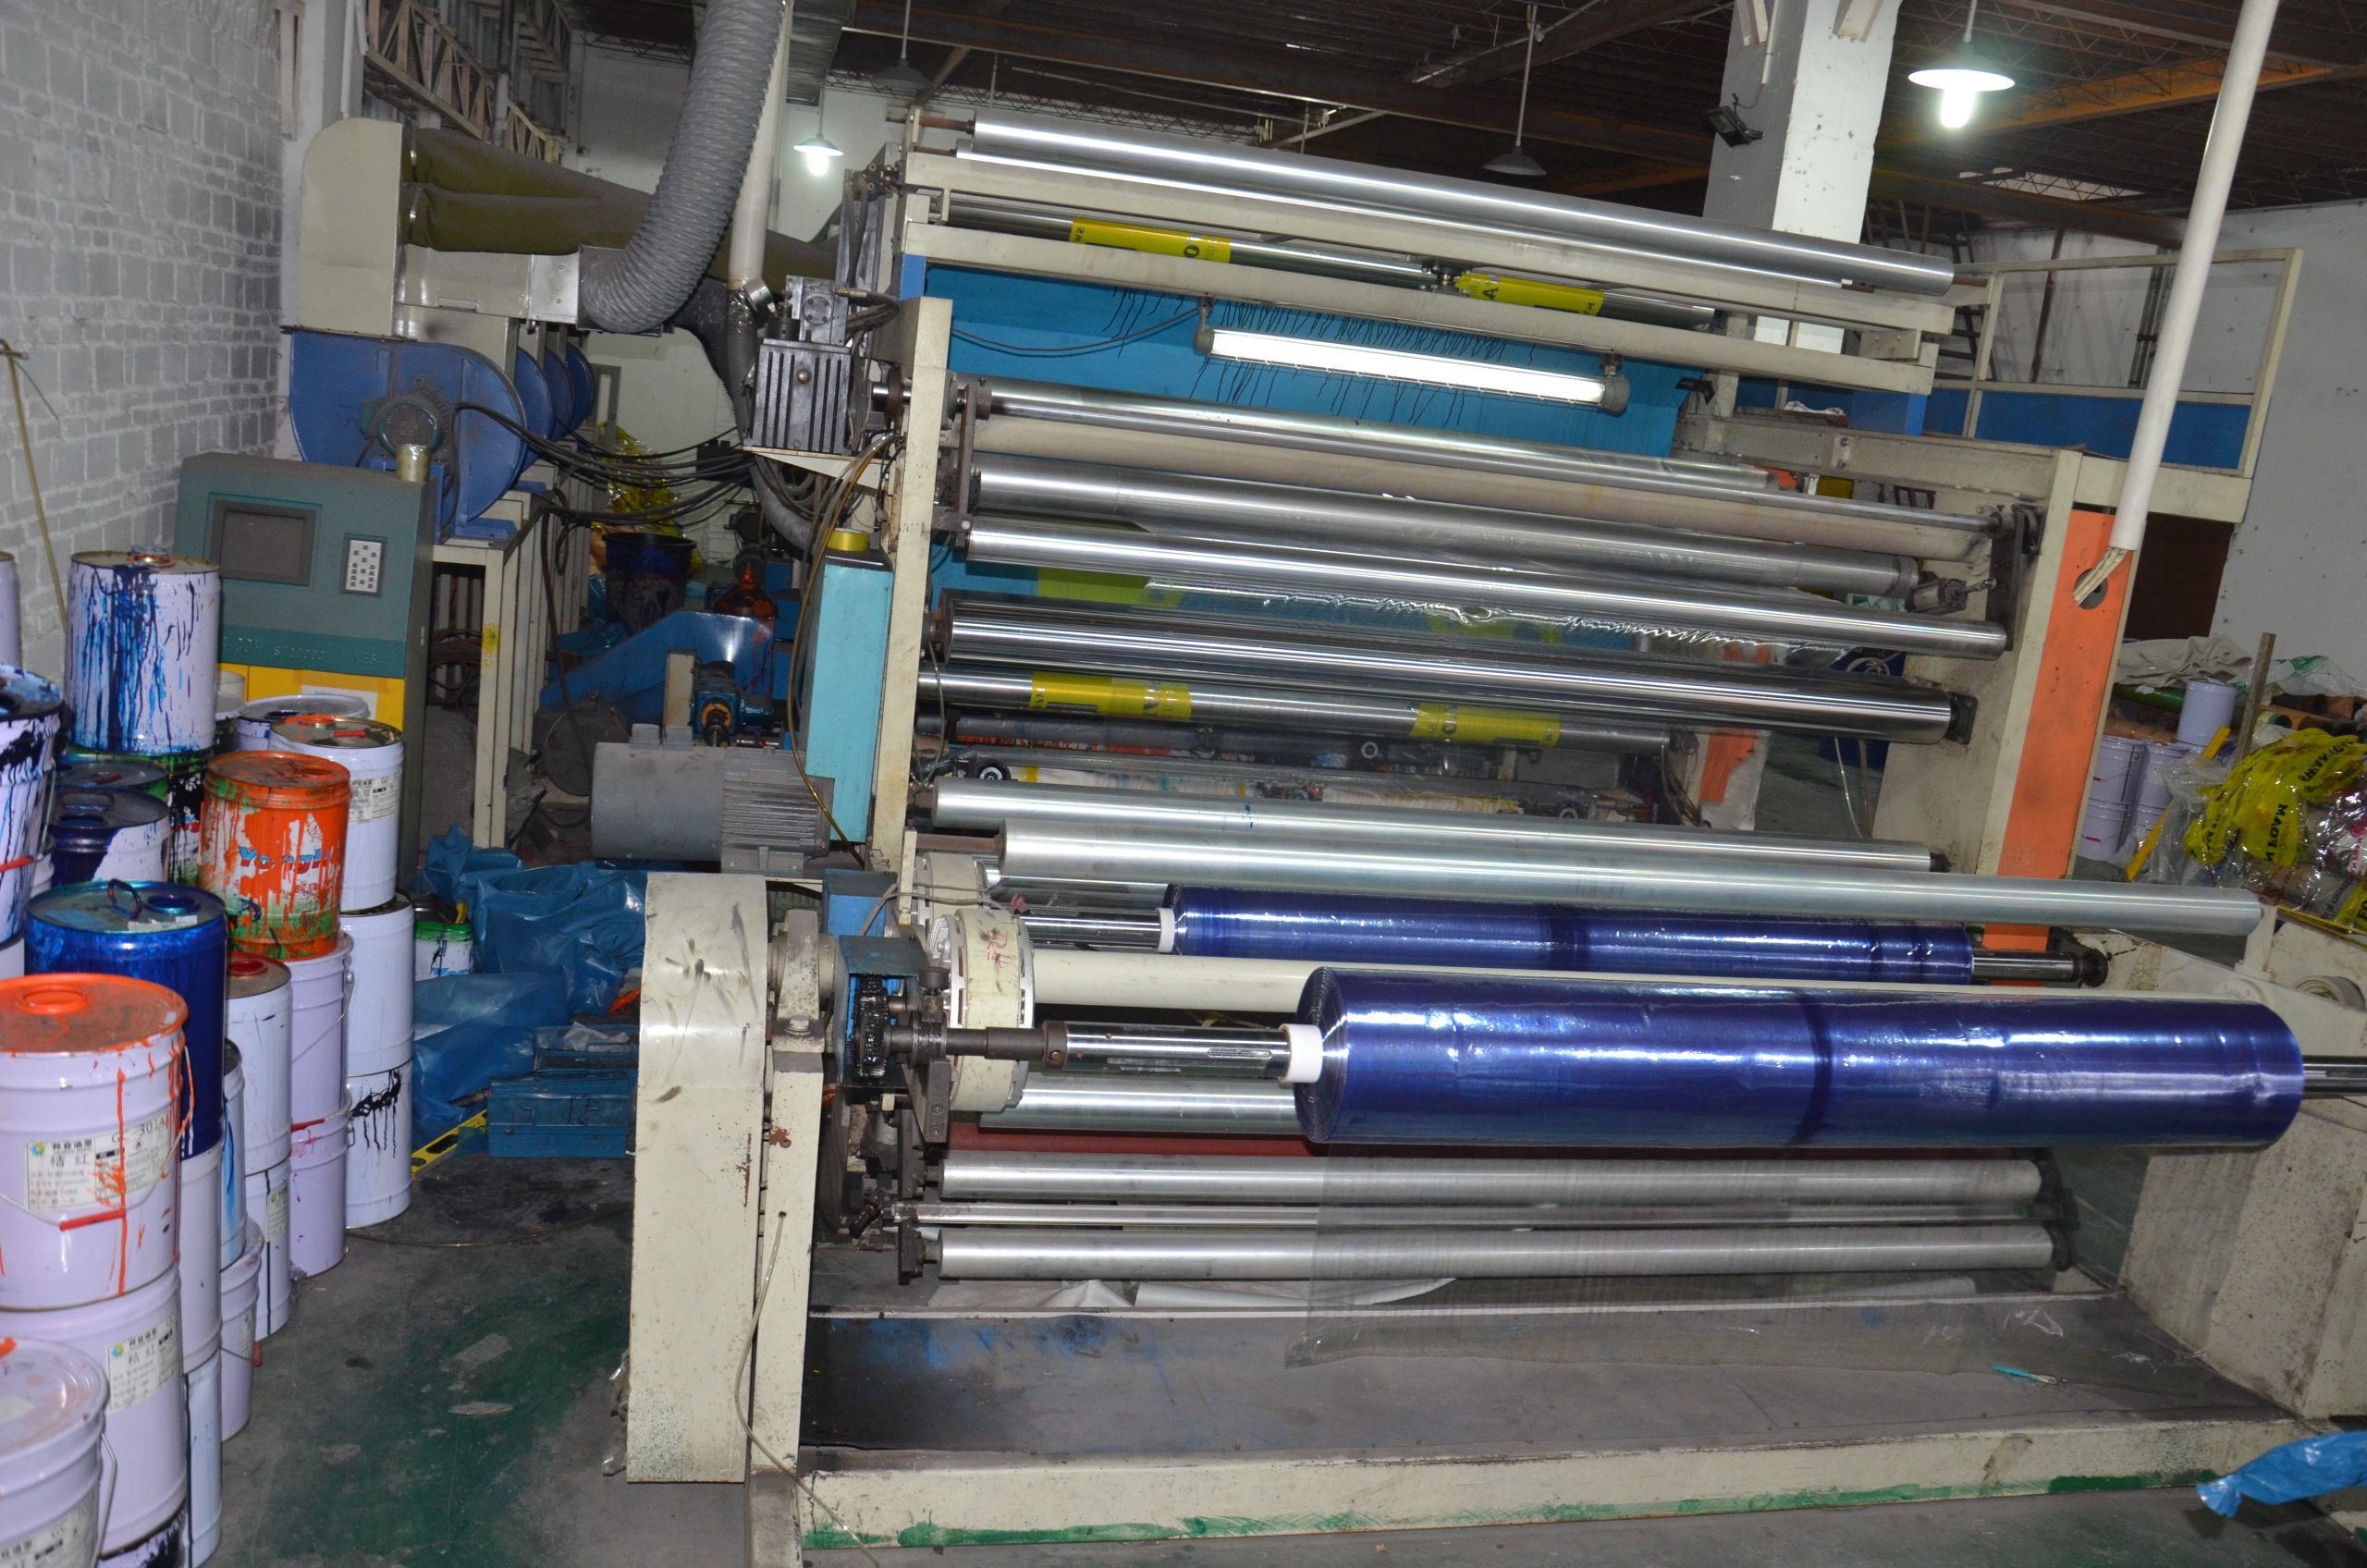
升温分段进行,先到设定温度再恒温一段时间,让模头和螺杆温度均匀。急着挤出会出现厚薄不均,反而要重新调。稳泡阶段先把牵引速度放慢,泡形稳定后再提速。
换批与换料的处理
换原料批次时先清机、再做小批量试产;;不同批次的熔指差异会直接改变膜泡稳定性,不试产就放量风险很高。 延伸阅读:询价该报哪几项参数:一张表问清薄膜规格。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径;;参数写全了,换班才不会靠口头交接。
客户验收常问三项
厚度公差、拉伸强度、晶点密度;;这三项直接对应客户的上机顺畅度和成品外观。
常见四个误区
以为温度越高越好、以为张力越大越整齐、以为厚度靠手感能判断、以为换网越少越省;;四条误区都会在后面某个环节付出代价。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动;;保养不是停机损失,是减少非计划停机。
开机首件的检查
首件要测厚度、看晶点、试封口,三项都过才继续生产;;首件不查,后面两小时可能全是废品。
从异常倒推改进
异常按现象分组:厚度波动、晶点多、膜泡不稳、端面不齐;;每组对应两三个固定原因,按清单排查比凭经验快。
首件测量看哪几项
首件测厚度分布、幅宽与外观三项就够,不必等全套检测。厚度超出公差先调模头螺栓,幅宽偏差调牵引比,外观有晶点再查原料与滤网。
废料怎么降下来
换规格前把上一规格的尾料降到最低,新规格先用低速跑一段确认,合格后再提速。很多工厂的废料来自“一次到位”的习惯,看着快,实际返工更多。
把参数存成配方
同一规格第二次生产时直接调用历史参数,能省掉大量试调。配方要连同原料批次、环境温湿度一起记,否则换了季节照抄参数仍会偏差。
换规格的效率靠流程,不靠熟练工的手感。驰力科技可提供规格切换的参数对照与打样支持。