换了自动套袋机,袋子却总在取袋口卡住,停机次数比人工套袋时还多。多数卡袋不是设备故障,而是袋子的开口、挺度与堆叠方式与设备不匹配。
开口不良是首因
取袋靠负压吸盘或吹气把袋口打开,袋口若因静电、压痕或切口毛边粘在一起,就吸不开。先检查袋口压痕是否过深、切口是否带丝,再考虑加装除静电棒或改用抗静电配方。湿度低的季节静电更明显,同一批袋夏天好用、冬天卡袋,多半是这个原因。除静电之外,还要看袋口是否有粘连的胶质残留,封口温度过高时袋口容易局部熔结,吸盘一吸就撕开一个小口。 具体规格可查看PE床垫袋。
挺度不足会软塌
厚度偏薄时袋子偏软,吸盘一吸就变形,袋口塌陷后进不了套袋工位。常规床垫袋厚度多在 0.05–0.08mm(常规区间),自动线取值偏上更稳。提高厚度会增加单袋成本,可先在与设备匹配的规格上小批试机,确认走袋顺畅再定标准。试机时记录断袋位置与停机次数,比笼统说不好用更能定位问题;是袋口、袋身还是袋底出问题,处理方向完全不同。
堆叠高度与气密
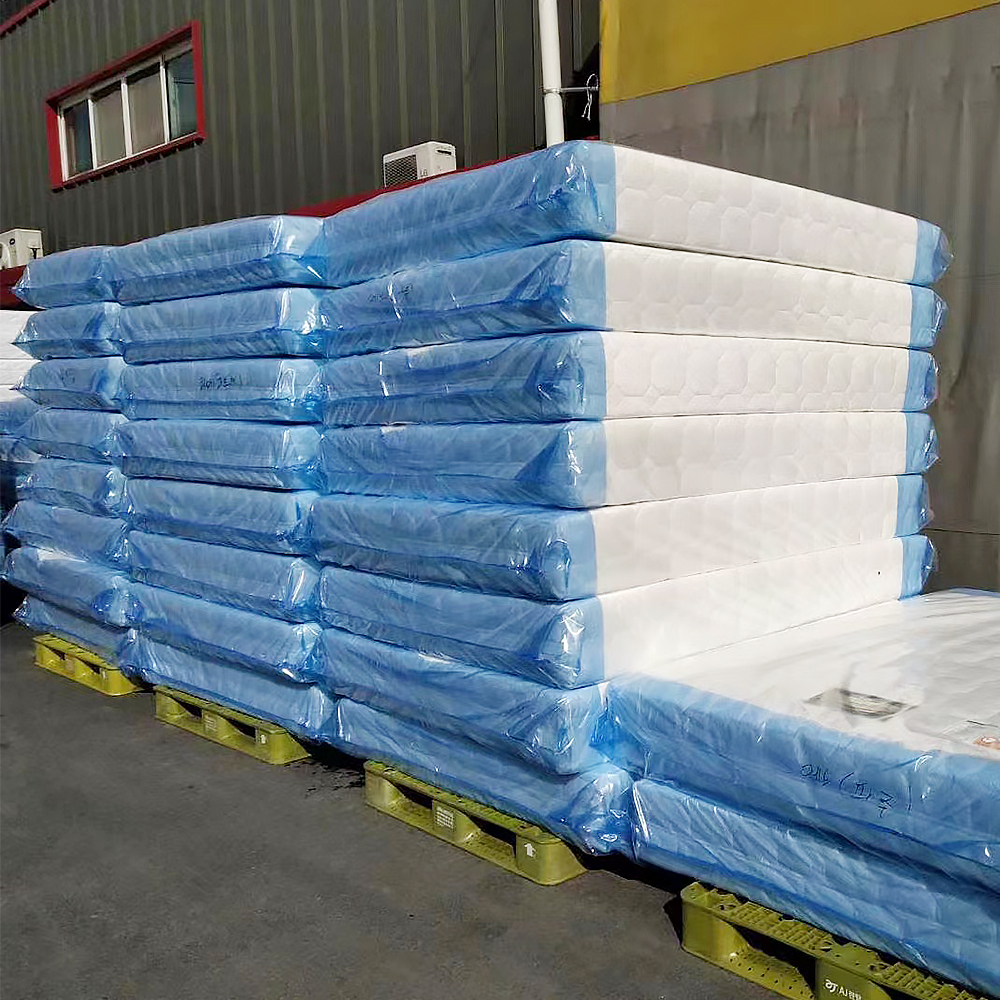
一叠袋子压得太实,袋间空气被挤出,取袋时下层会被一起带起,形成双张。控制堆叠高度、装箱时不过度压实,或改用带微孔的设计让空气排出,都能减少双张。微孔位置要避开袋身受力区,孔径太大反而削弱强度。装箱后静置一段时间再上线,让袋间空气自然排出,也能减少取袋时的双张;压得太紧的箱子,开箱后建议先松散再上机。 延伸阅读:PE膜袋封口不良排查:温度、压力、速度与膜面的四个变量。
尺寸公差要收紧
自动线对袋长、袋宽的公差比人工敏感,偏差超过 3–5mm(常规区间)就可能对不上工位或套不到位。下单时把公差写进规格书,并要求同批内的一致性;靠事后挑袋解决,人工成本很快抵消掉自动化省下的时间。公差收紧会提高制袋难度与成本,需要与设备能力对齐,不要一味压到设备做不到的范围;参数谈不拢时,先按设备实际能力定。
先调袋还是先调机
建议先按设备手册把吸盘位置、吹气压力、取袋高度调到位,用标准样袋验证设备状态;确认机器正常后再改袋子参数。两边同时改,出了问题分不清是设备还是袋子。调好后把参数记下来,换批次时先复现这套设置。若换季仍出现卡袋,再回头检查静电与车间湿度,环境变化常被误判成袋子质量问题;同一批袋在不同季节表现不同,很说明问题。
卡袋多半是袋子与设备没对上,不是单纯的质量问题。驰力科技可按套袋机型提供开口与挺度匹配的样品测试。