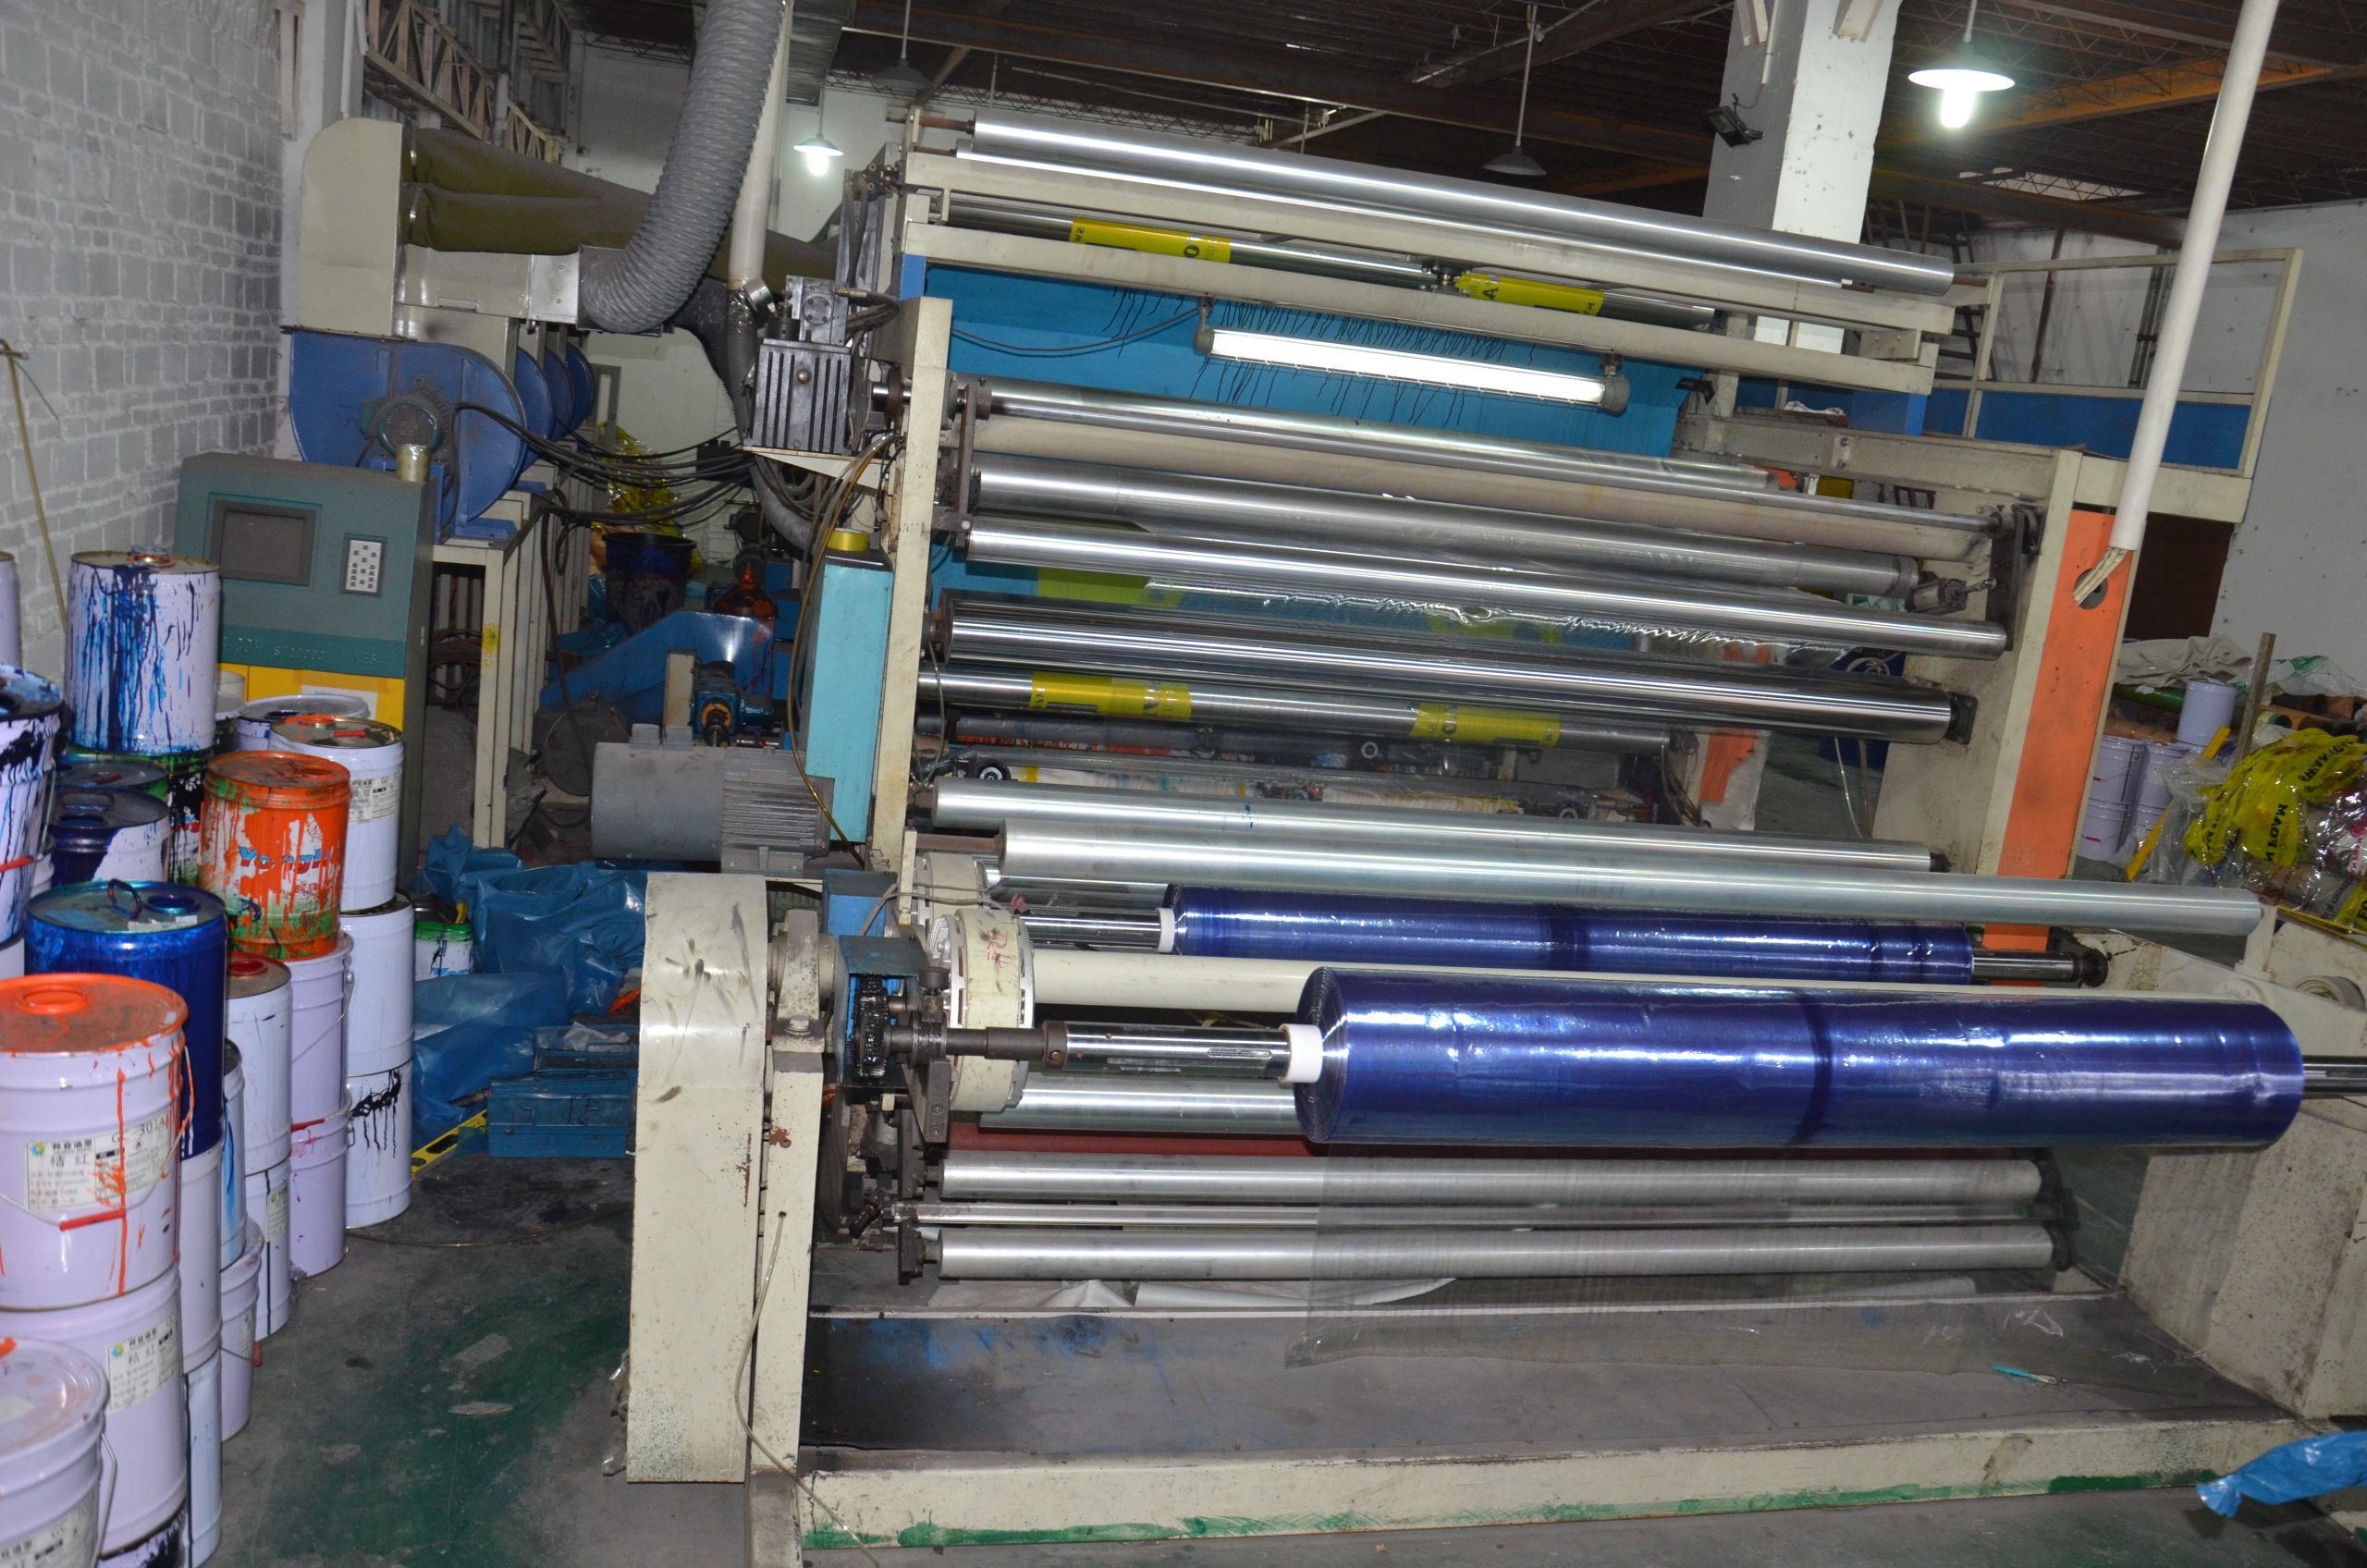
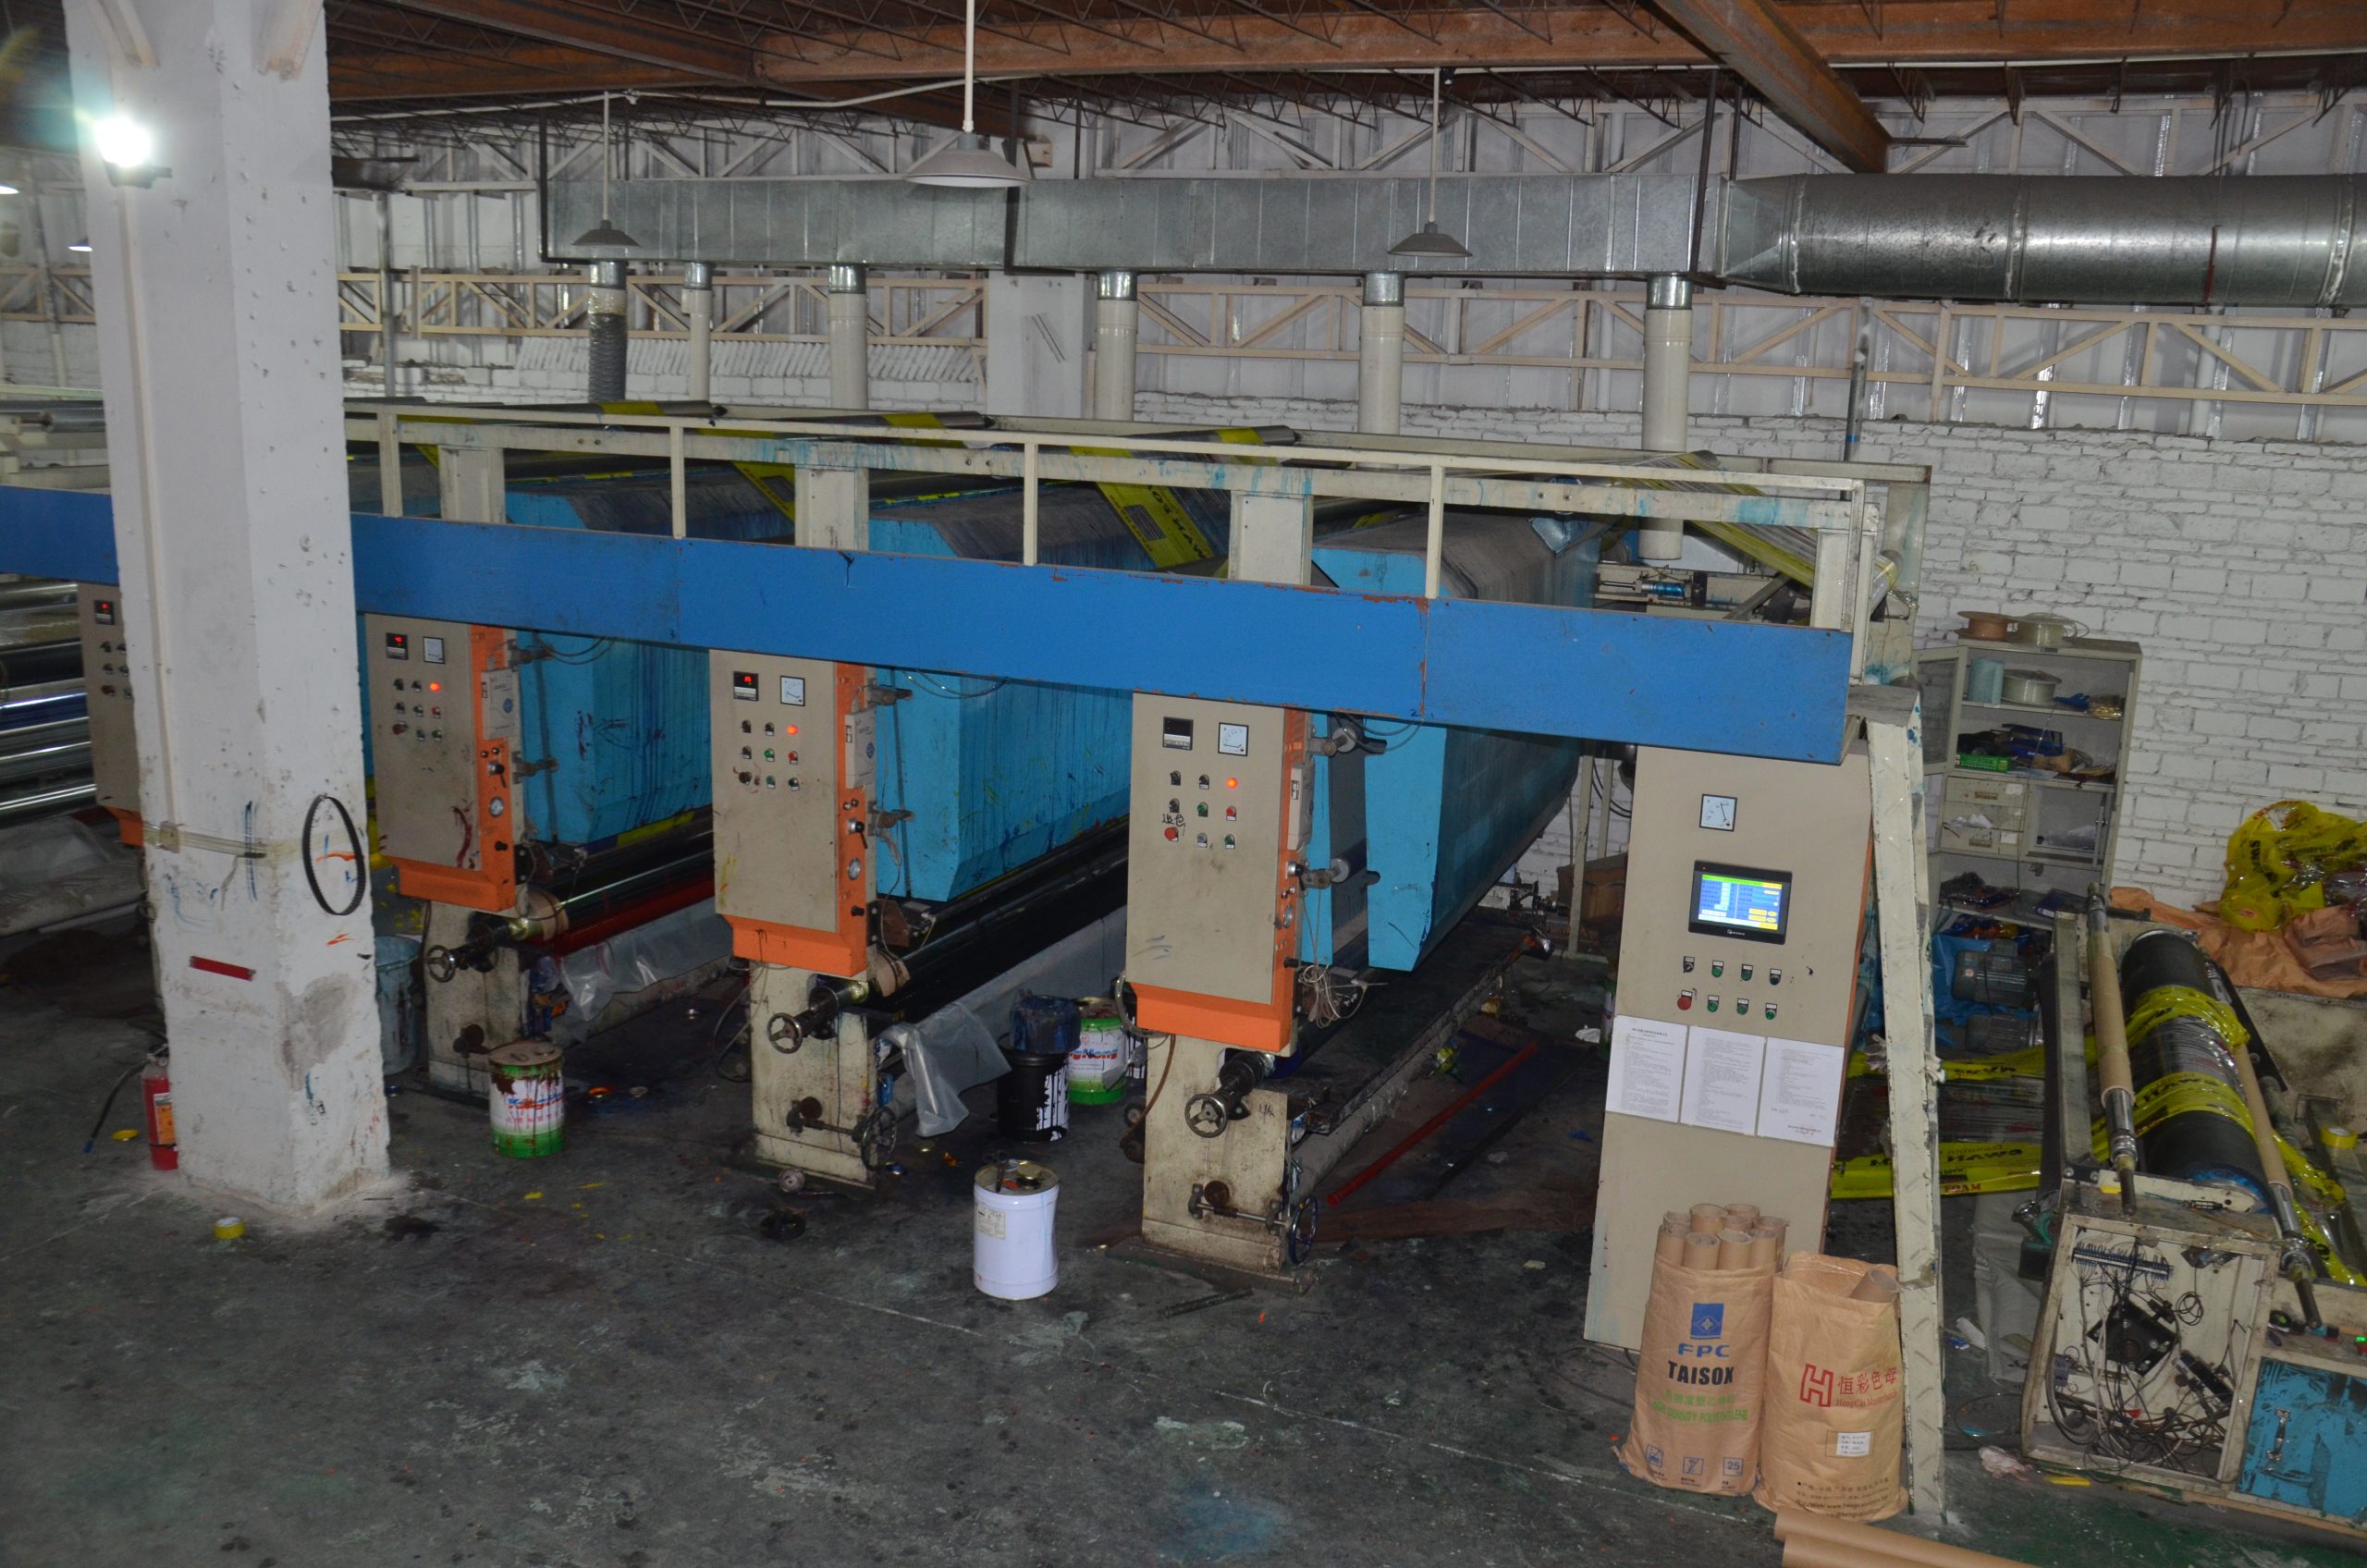
母卷分切看似简单,实际是决定客户上机顺不顺的最后一关。三个参数没做好,前面做得再准也白费。
张力锥度
放卷从满卷到空卷,直径变化导致张力漂移。采用锥度张力(末端张力约为初端的 70%–80%)能保持恒定拉伸,避免卷尾变窄或跑偏。 具体规格与参数可查看pe印刷膜。
边部对齐
分切后的端面要齐,偏差超过 3mm 会在运输中形成塔形,放卷时膜左右摆动。刀具磨损、导辊不平行、压辊压力不均都会造成端面不齐。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。 延伸阅读:PE膜抗静电处理解析:粉尘吸附、静电击穿与包装线的那些事。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
卷径控制
卷径过大,外层张力波动大,薄料容易拉伸;卷径过小,换卷频繁、接头多。常规 0.06mm 膜控制在 300–350mm,厚膜可到 450mm。
接头质量
自动换卷的接头若搭接不牢,客户在高速机上会断料。接头处应有明显标识,便于下游剔除。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
分切车间是离客户最近的一道工序,端面整齐、卷径合适,客户的第一印象就不会差。
相关阅读:PE流延膜,在线测厚与闭环控制:β射线和电容法怎么选。