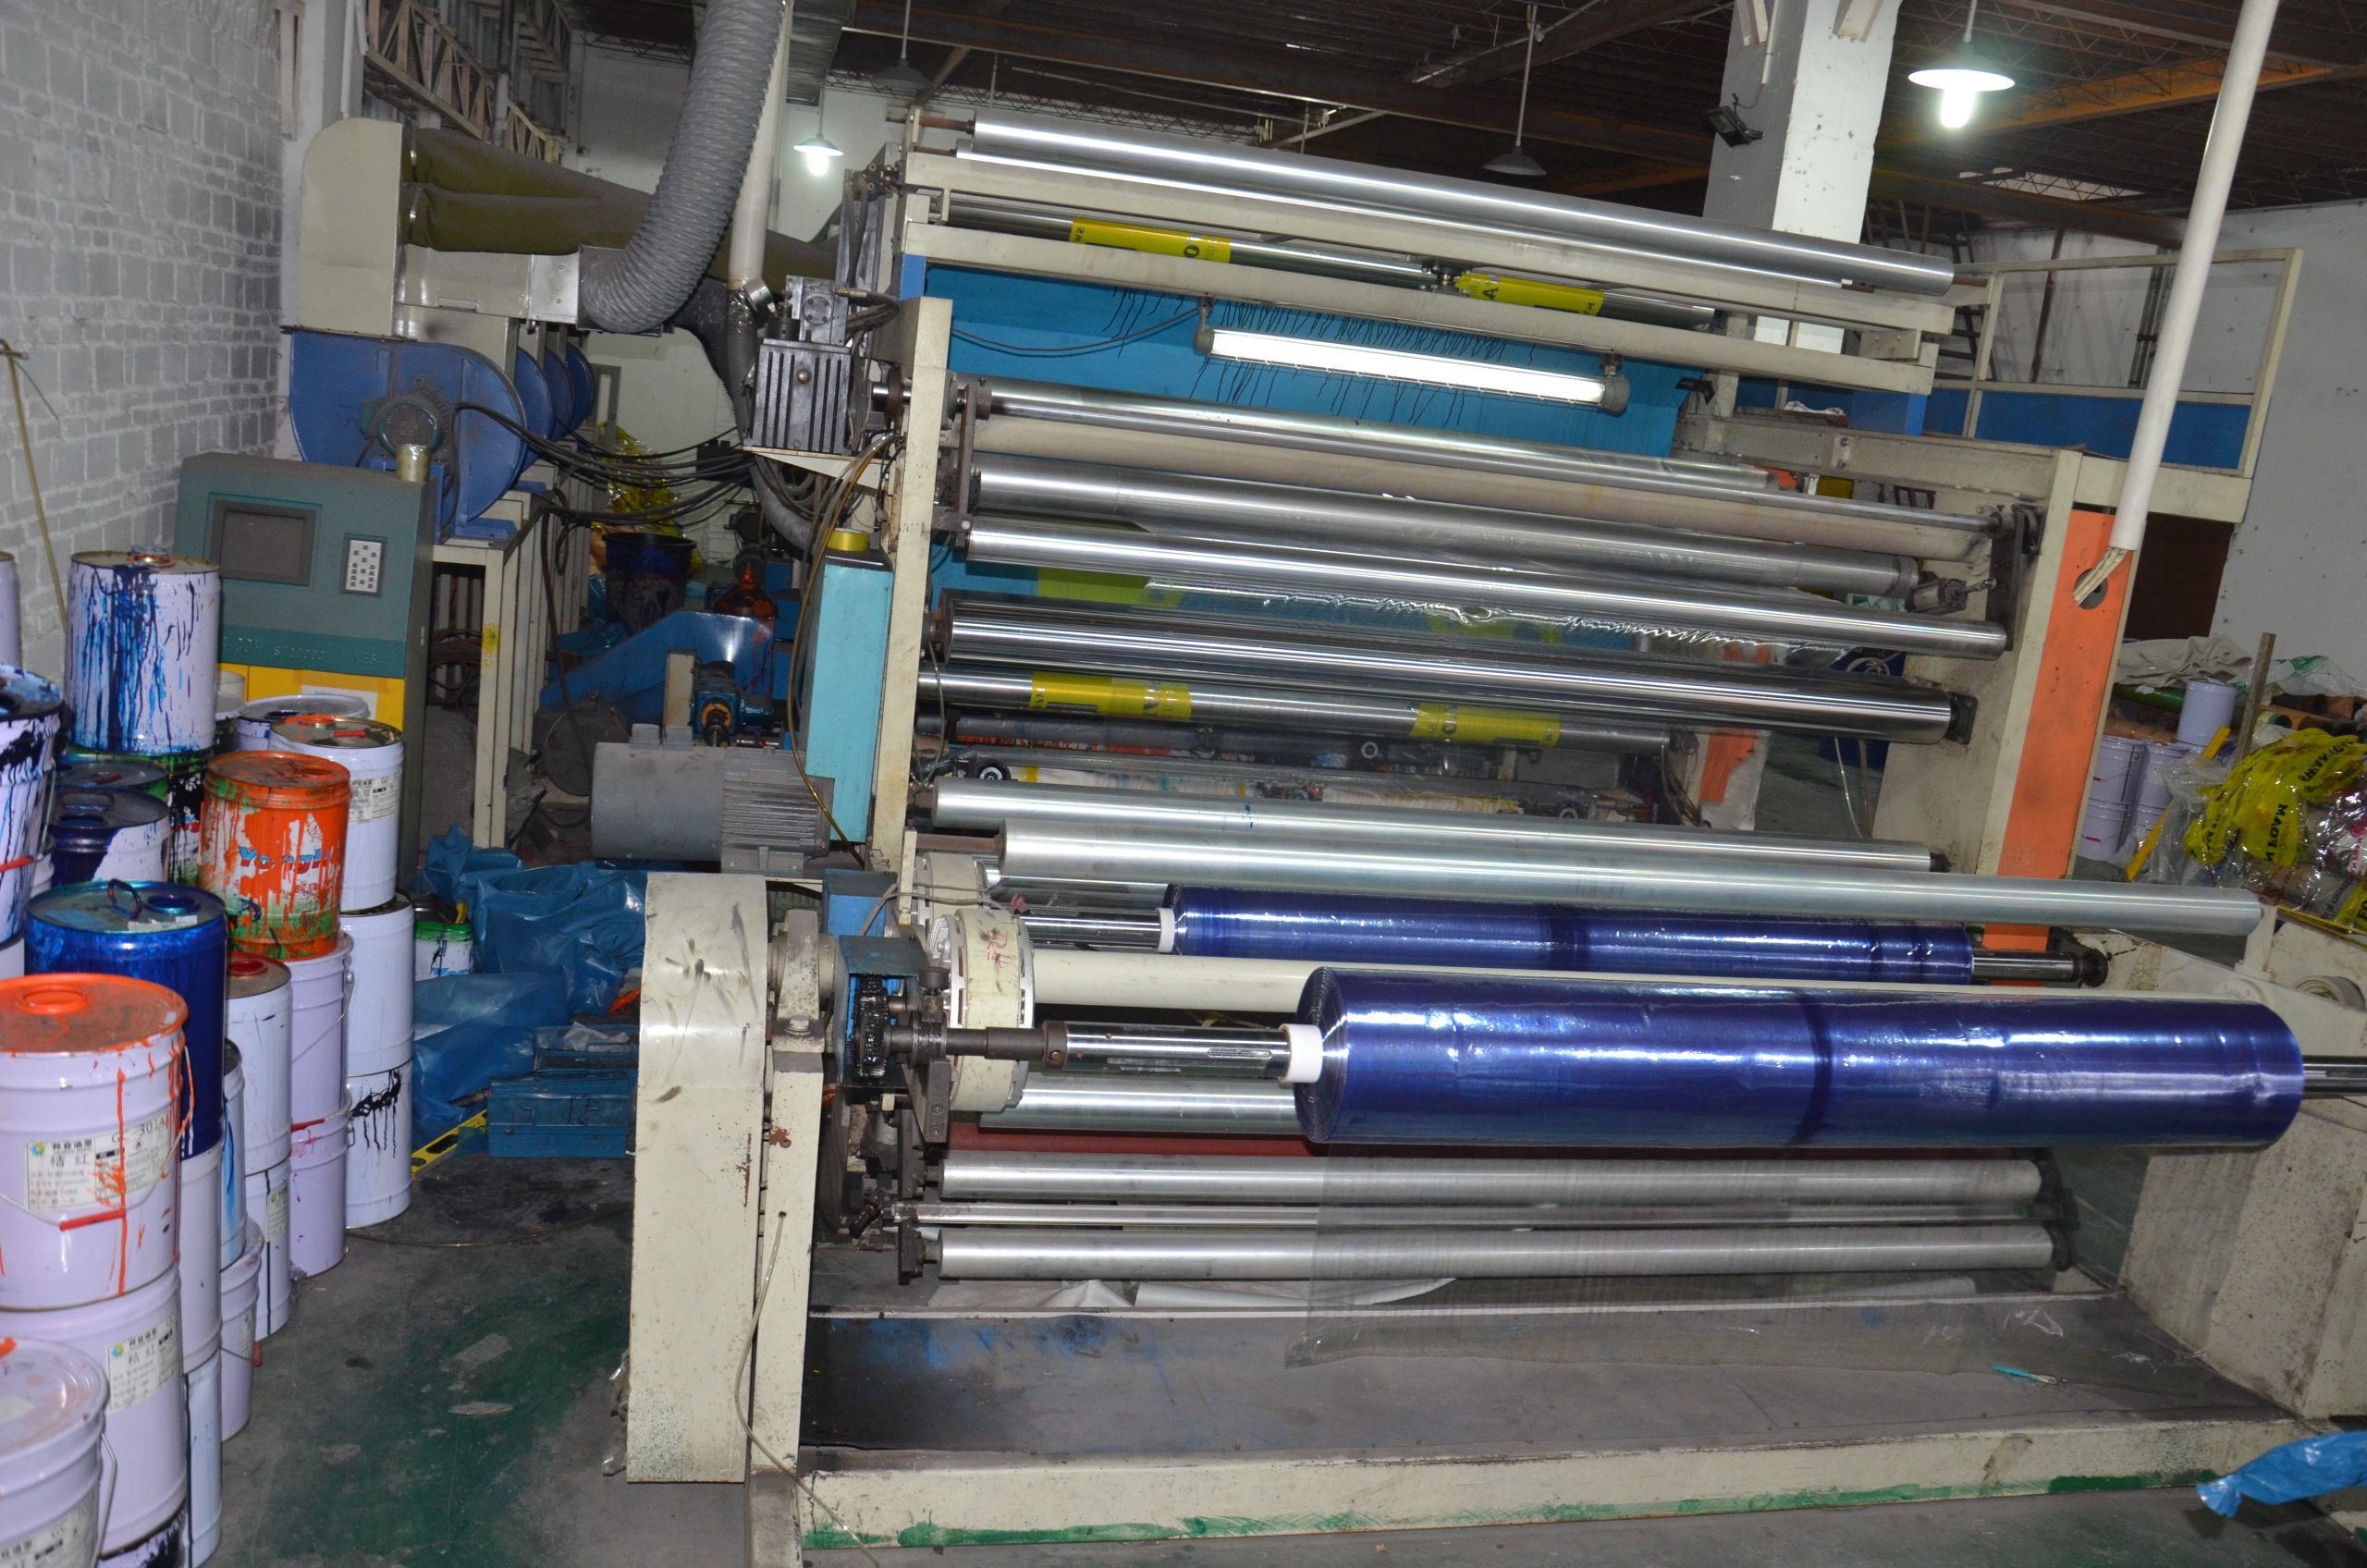
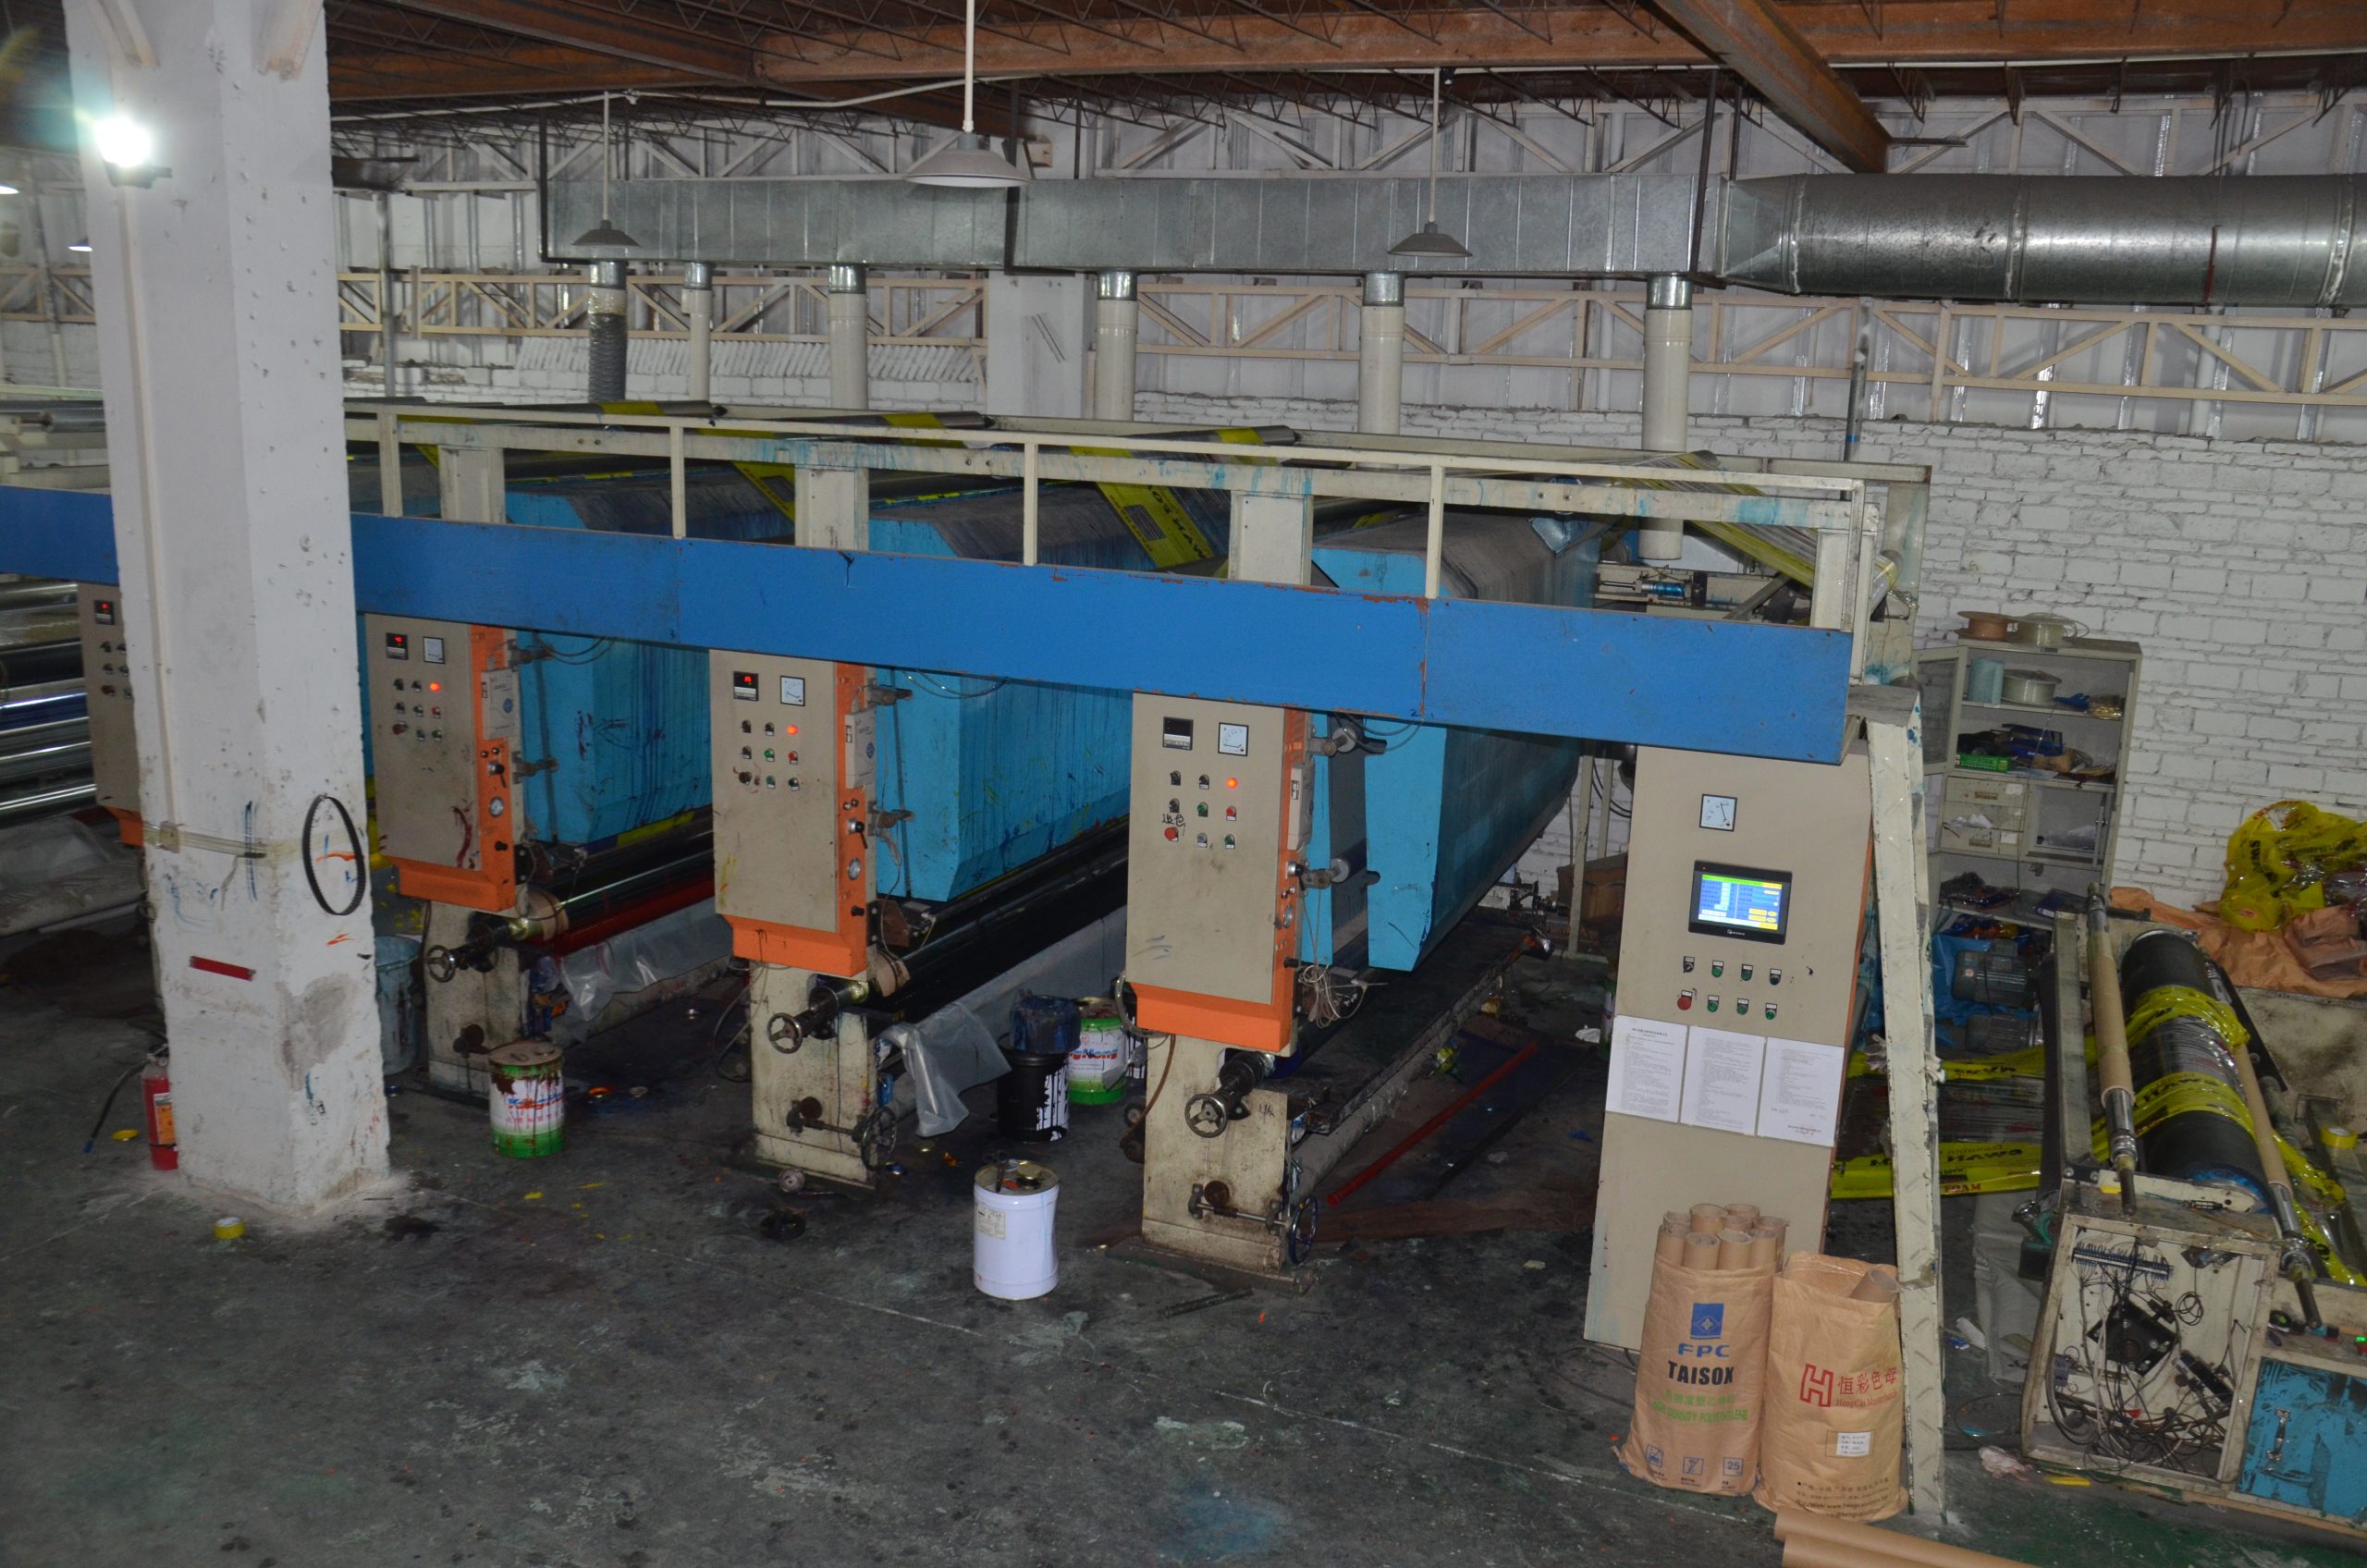
客户投诉“卷子端面像刀削面”,其实是分切环节的细节没控住。三项调整就能明显改善。
刀具状态
刀片钝化会产生拉扯而非剪切,端面出现毛边和锯齿。按产量设定磨刀周期,圆刀一般 8–12 小时,直刀按磨损情况。 具体规格与参数可查看pe流延膜。
张力匹配
张力过大,膜被拉窄,端面呈锥形;张力过小,膜在刀口处浮动,端面起伏。设定时以运行稳定、无明显拉伸为准,并按卷径做锥度补偿。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。 延伸阅读:薄膜厚度检测方法:千分尺、测厚仪与在线监测。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
设备保养周期
过滤网按压差更换、模头按产量清理、导辊每周检查跳动。
保养不是停机损失,是减少非计划停机。
成本与良率的关系
厚度公差每收紧 1%,材料消耗约增 1%–2%,但下游破损率可能降得更多。
良率账要整体算,只看单点会误判。
压辊与导辊
压辊压力不均会让膜偏向一侧,端面逐渐偏移。导辊平行度误差超过 0.1mm,端面就会呈规律性斜切。
环境配合
温湿度波动会让膜在分切时伸缩,端面整齐度随之下降。分切车间最好与吹膜车间同样控温控湿。
工艺卡怎么写
一张合格的工艺卡至少包含:原料牌号与配比、五段温度、螺杆转速、牵引比、收卷张力、卷径。
参数写全了,换班才不会靠口头交接。
端面是客户看到的第一眼,也是最低成本的品质信号,值得单独做一份作业标准。